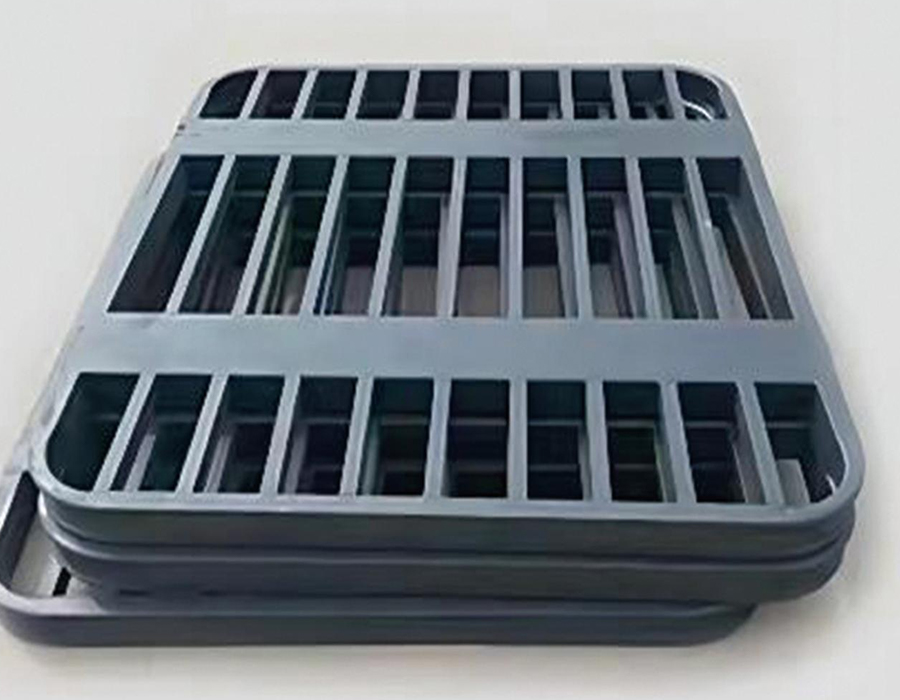
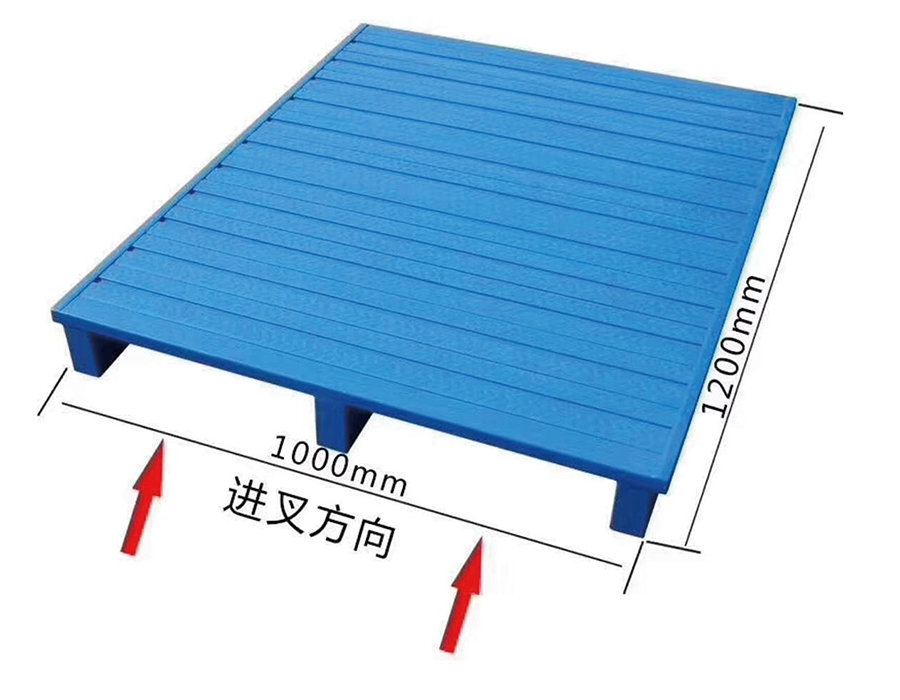
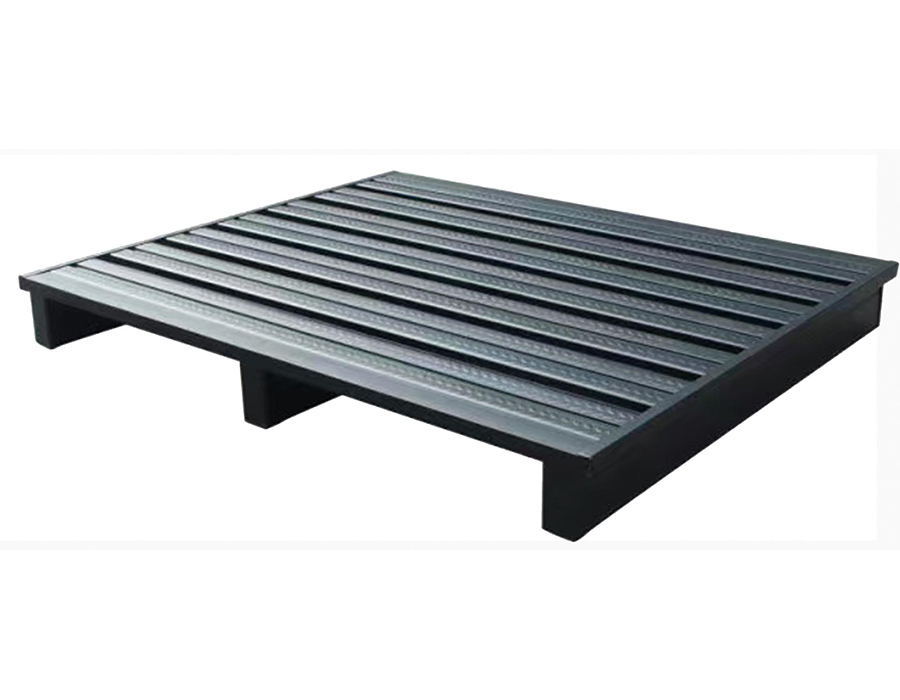
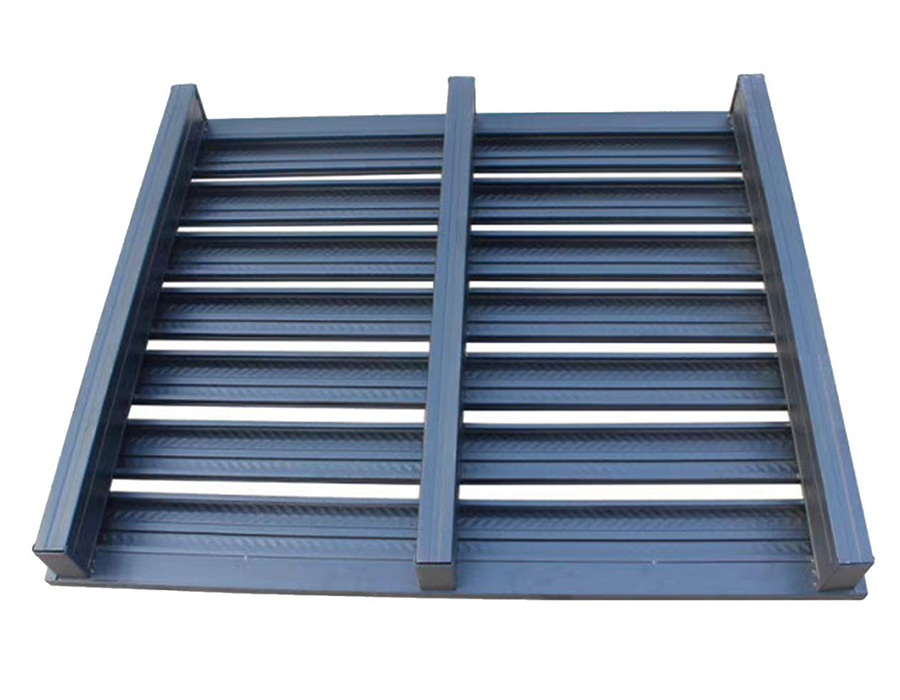
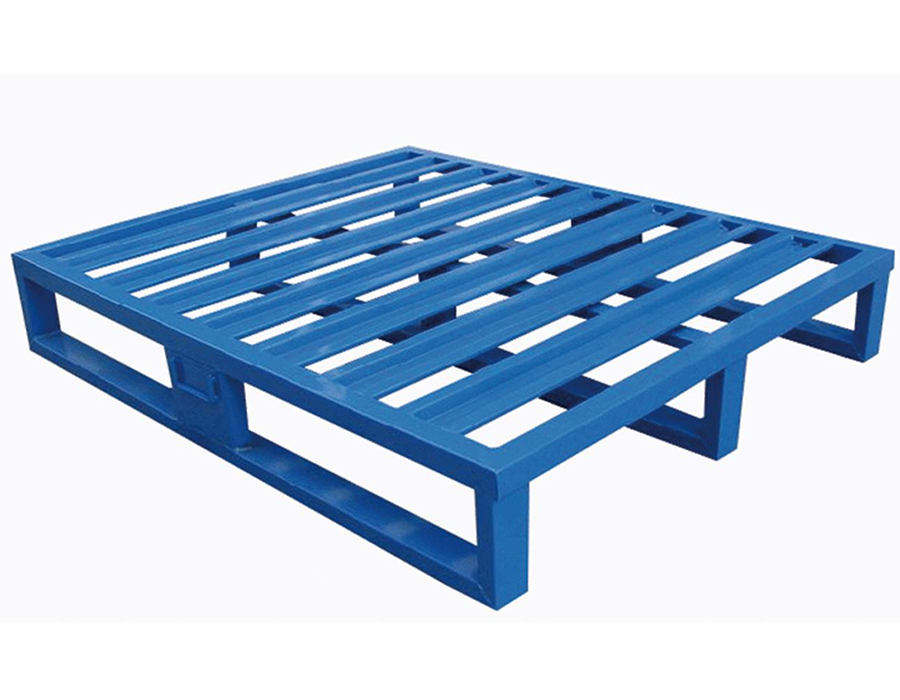
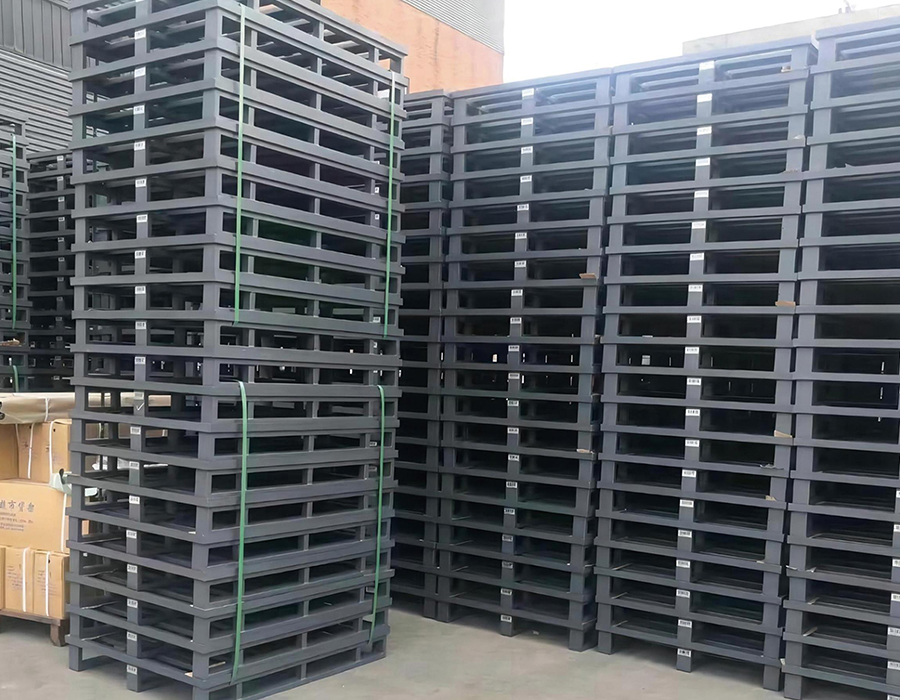
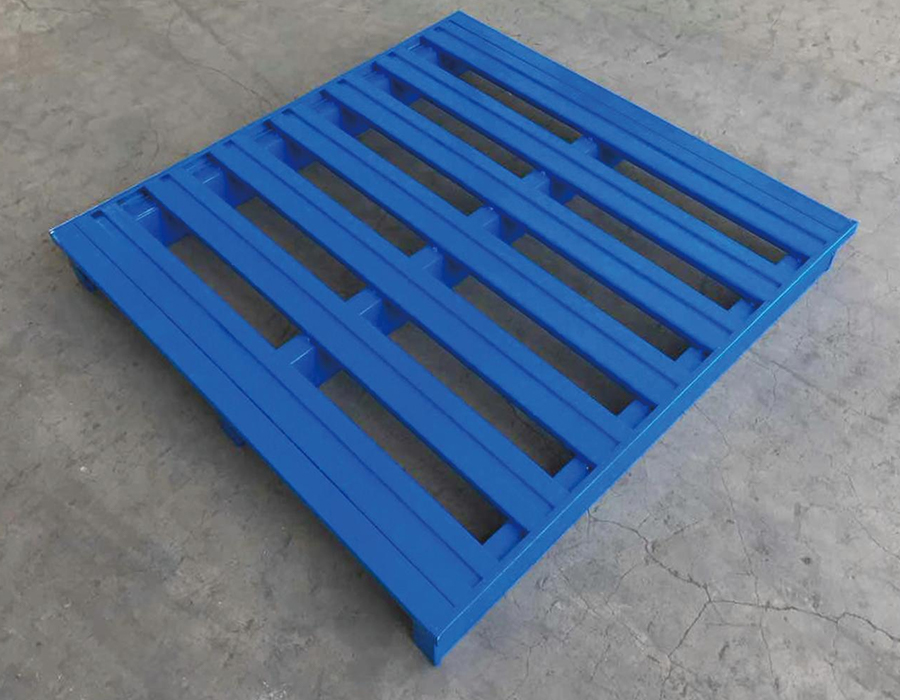
Les palettes métalliques sont fabriquées à partir d'acier de construction ou de tôles d'acier galvanisées, offrant une capacité de charge statique de 5 tonnes par unité, une durée de vie trois fois supérieure à celle des palettes en plastique et dix fois supérieure à celle des palettes en bois, et un coût total de possession nettement inférieur dans les conditions de manutention mécanique intensive et à haute fréquence de l'entrepôt industriel.
L'encombrement standard de 1 000 x 1 200 x 125 mm est entièrement compatible avec les systèmes de rayonnages courants et les spécifications des chariots élévateurs. La surface antidérapante du pont empêche le déplacement de la charge pendant la manutention, et la conception de l'entrée du chariot élévateur prend en charge l'entrée à quatre ou deux voies pour s'adapter à une large gamme de configurations d'équipements de manutention.
La rigidité supérieure de l'acier et la finition de surface de haute qualité offrent des performances de charge et des propriétés antidérapantes qui dépassent les produits concurrents comparables de qualité de matériau équivalente, avec une compatibilité polyvalente pour les applications d'empilage au sol, de stockage sur rayonnages et de rotation de transport pour une durée de vie longue et fiable.
Largement utilisé dans l'industrie lourde, la chimie, la production d'acier, l'assemblage automobile et les installations logistiques à grande échelle — le choix préféré pour les entrepôts automatisés à hauts rayonnages et les opérations mécanisées où la durabilité des palettes et la stabilité de la charge sous des manipulations répétées à haute fréquence sont des exigences non négociables.
Imaginez un entrepôt à la fin d'un quart de travail : des palettes de produits finis atte...
Lire la suiteLorsqu’un chariot élévateur dépose une palette pleine sur une poutre de rack, la structure reç...
Lire la suiteAnhui Huijian Intelligent Equipment Co., Ltd. a récemment accueilli une délégation de représentan...
Lire la suitePourquoi les racks de moules sont un outil de flux de travail essentiel Dans tout enviro...
Lire la suiteQu'est-ce qu'une étagère légère sans boulons ? Étagères légères sans boulons e...
Lire la suitePalettes en acier empilables sont fabriqués en utilisant l'une des trois approches de construction principales : plate-forme emboutie avec pieds en tube soudé, cadre structurel entièrement soudé avec plate-forme en treillis ou en caillebotis et assemblage de profilés laminés avec connexions boulonnées ou soudées. Chaque méthode produit un chemin de charge interne différent, ce qui a des conséquences directes sur la façon dont les charges ponctuelles provenant des marchandises, des dents du chariot élévateur et des forces d'empilage sont transférées à travers la structure de la palette.
Les palettes de pont estampées concentrent les contraintes à la jonction entre la surface plane du pont et les colonnes des pieds. Sous des charges ponctuelles élevées, telles qu'une base de machine ou un bloc moteur reposant sur un faible encombrement, les tabliers emboutis peuvent développer des fractures de contrainte autour de la zone de soudure des pattes si le calibre en acier du tablier est insuffisant pour l'application. Un gabarit de pont d'au moins 3,0 mm avec une soudure périphérique continue au cadre des pieds constitue le seuil pratique pour une utilisation industrielle moyenne à lourde. Les palettes à cadre structurel entièrement soudées répartissent les charges plus uniformément à travers les éléments du cadre eux-mêmes, ce qui les rend plus tolérantes aux charges excentriques. Le grillage ou le pont en grille dans ces conceptions est avant tout une surface de support de produit plutôt qu'un élément structurel, ce qui signifie que le choix de la taille d'ouverture de grillage correcte est important pour les produits petits ou de forme irrégulière qui pourraient se déformer ou tomber à travers de grandes ouvertures.
Les assemblages de profilés laminés offrent le meilleur rapport résistance/poids lorsque la géométrie du profil est bien conçue : une glissière à section chapeau ou à section caissonée atteint une rigidité à la flexion élevée avec moins d'acier qu'une plaque plate équivalente. Chez Huijian, notre centre de R&D se concentre spécifiquement sur l'optimisation des profils pour les équipements d'entrepôt, et la même logique d'ingénierie appliquée à la conception de nos poutres d'étagères éclaire la façon dont nous abordons l'efficacité structurelle dans la construction de palettes en acier.
Le mécanisme d'empilage est la caractéristique qui différencie le plus les familles de palettes en acier les unes des autres, et le choix entre des systèmes de poteaux fixes, amovibles et pliables a des conséquences opérationnelles importantes qui s'étendent bien au-delà de la hauteur de stockage.
Les poteaux d'angle fixes sont soudés en permanence au cadre de la palette et offrent la plus grande rigidité d'empilage. Ils constituent le choix approprié lorsque la hauteur d'empilage est constante, que les marchandises sont toujours empilées selon le même schéma de chargement et que les palettes sont manipulées exclusivement par chariot élévateur. Étant donné que les poteaux fixes ne peuvent pas être retirés pour être emboîtés lorsqu'ils sont vides, ils génèrent un coût logistique de retour important. Une pile de quatre palettes à montant fixe chargées occupe la même surface au sol qu'une seule palette ; une pile de quatre palettes vides à montants fixes occupe également la même surface au sol, mais nécessite beaucoup plus d'espace vertical qu'un système équivalent à montants pliables ou amovibles retournés à plat. Dans une opération à volume élevé qui ramène des centaines de palettes vides dans une chaîne d'approvisionnement, cette différence de densité d'empilage vide se traduit directement par les taux d'utilisation des camions et les coûts de transport.
Les poteaux amovibles s'insèrent dans les douilles d'angle du plateau de palettes et sont sécurisés par des verrous à goupilles, des clips à friction ou des colliers de boulons. Une fois démontés, le plateau de palettes et les poteaux peuvent être empilés à plat, réduisant ainsi la hauteur vide d'une pile de quatre unités d'environ 1 600 à 1 800 mm à moins de 400 mm, soit une réduction de 75 à 80 % de l'espace de stockage vertical pour les vides. Le compromis est la rigidité des joints : la connexion poteau-prise introduit un degré de mouvement qui réduit la stabilité globale de l'empilage, en particulier sous les forces latérales pendant le transport. La spécification de douilles de poteau avec une profondeur d'engagement minimale de 60 mm et un mécanisme de verrouillage positif plutôt que la rétention par friction seule atténue considérablement ce risque.
Les systèmes de palettes en acier pliables utilisent des cadres latéraux articulés qui se replient à plat sur la base lorsqu'ils sont vides. Ils offrent la meilleure densité de retour à vide mais disposent de mécanismes de charnière plus complexes qui sont vulnérables aux dommages dans des environnements de manipulation difficiles. L’usure des axes de charnière est le principal problème de maintenance à long terme ; la spécification d'axes de charnière en acier trempé et la conception permettant un remplacement facile sur site prolongent considérablement la durée de vie. Pour les opérations qui nécessitent à la fois une rigidité d'empilage en charge et un retour à vide efficace, les systèmes pliables avec des ensembles de charnières renforcés représentent le meilleur compromis technique.
Le traitement de surface correct pour un palettes métalliques dépend fortement de l'environnement d'exploitation - pas seulement de l'intérieur de l'entrepôt, mais du cycle complet parcouru par la palette, y compris les zones de préparation extérieures, l'expédition par conteneurs, l'entreposage frigorifique et toute exposition aux produits chimiques ou au lavage. Un traitement qui fonctionne correctement dans un centre de distribution sec peut échouer en quelques mois dans un environnement de transformation alimentaire ou de logistique côtière.
| Traitement | Épaisseur typique | Résistance au brouillard salin | Environnements appropriés | Principales limites |
| Revêtement en poudre électrostatique | 60-100 µm | 500 à 800 heures | Humidité intérieure sèche/légère | Éclats sur les bords d'impact ; mauvaise récupération des rayures |
| Galvanisation à chaud | 45 à 85 µm de zinc | 15h00 à 20h00 | Extérieur, chambre froide, lavage | Variation de tolérance dimensionnelle ; plus lourd |
| Scellant électrogalvanisant | Scellant au zinc de 8 à 15 µm | 300 à 500 heures | Humidité intérieure modérée | Couche de zinc plus fine ; aptitude limitée à l'extérieur |
| Couche de finition époxy | 120 à 180 µm au total | 8h00 à 12h00 | Exposition chimique, à proximité des aliments | Coût de candidature plus élevé ; nécessite une préparation au dynamitage |
| Acier nu (huilé) | — | <100 heures | Utilisation intérieure à court terme uniquement | Rouille rapidement ; inadapté à la plupart des utilisations logistiques |
Un facteur souvent négligé est le traitement des bords et des cordons de soudure. Les bords coupés et les zones de soudure sont les premiers endroits où la corrosion s'initie car l'adhérence du revêtement est la plus faible aux angles vifs et dans les zones affectées par la chaleur. Spécifier une épaisseur minimale de revêtement sur les bords – exigeant généralement qu'au moins 60 % de l'épaisseur de la surface plane reste après l'application – et s'assurer que les projections de soudure sont affleurées avant le traitement sont des indicateurs de qualité qui distinguent les palettes durables de celles qui présentent des taches de rouille au cours de la première année d'exploitation.
Les dimensions des alvéoles des dents des palettes en acier ne sont pas standardisées dans l'ensemble du secteur, et les inadéquations entre la géométrie des alvéoles des palettes et les dimensions des dents du chariot élévateur sont une source importante de dommages opérationnels et d'inefficacité de la manutention. Les principales dimensions à spécifier sont la largeur et la hauteur de l'ouverture de la poche, la longueur du canal des dents (profondeur dans la palette) et l'espace libre entre le haut de la dent et le dessous de la surface du plateau.
Les chariots élévateurs à contrepoids standard utilisent généralement des dents de 100 à 125 mm de large et de 35 à 45 mm d'épaisseur. Un logement à dents d'une largeur interne de 130 mm et d'une hauteur interne de 50 mm offre un dégagement adéquat pour l'entrée et la sortie sans jeu latéral excessif qui permettrait à la palette de se déplacer pendant le levage. Cependant, les chariots à mât rétractable – couramment utilisés dans les environnements de rayonnage à allées étroites – ont souvent un espacement des dents plus large et des profils de dents différents. Lorsque les palettes en acier sont destinées à être utilisées sur une flotte mixte d'équipements de manutention, la conception des poches avec une géométrie de dents de chariot à mât rétractable plus large plutôt que la géométrie des dents de contrepoids évite le problème courant des dents de chariot à mât rétractable qui pénètrent techniquement dans la poche mais entrent en contact avec les parois latérales de la poche sous charge, stressant le cadre de la poche plutôt que de supporter la charge sur la face des dents.
Les palettes à entrée à quatre voies — où les poches à dents s'étendent dans les deux axes — introduisent une complexité structurelle : l'intersection transversale des poches réduit le support du plateau dans la zone centrale de la palette, qui est précisément l'endroit où les moments de flexion sont les plus élevés sous des charges uniformément réparties. Les palettes en acier à quatre entrées bien conçues compensent par une colonne centrale renforcée qui passe entre les intersections des poches. Vérifier si ce renfort est présent est une vérification rapide sur le terrain qui distingue les palettes à quatre voies structurellement saines de celles qui développeront un affaissement du pont après une utilisation modérée.
Une hypothèse souvent mal appliquée dans l’empilage de palettes en acier est que la charge dynamique nominale par palette s’applique de manière égale à chaque unité d’une pile. En réalité, la palette inférieure de toute colonne empilée supporte les charges cumulées de toutes les unités situées au-dessus d'elle — et la façon dont ces charges sont transférées à travers les poteaux ou les cadres d'empilage introduit des concentrations de contraintes au niveau des zones de coin qui peuvent dépasser la tolérance de charge ponctuelle du pont, même lorsque le poids total se situe dans les limites nominales par palette.
Prenons l’exemple d’une pile de quatre palettes chargées chacune jusqu’à 800 kg. La palette inférieure transporte 3 200 kg de charge superposée, entièrement transférée via quatre points de contact des poteaux d'angle. Si chaque zone de contact est de 50 × 50 mm, la pression d'appui nominale à chaque point de contact est de 3 200 kg ÷ 4 points de contact ÷ 0,0025 m² = 3 200 kPa — bien au-dessus de ce que la plupart des revêtements de sol d'entrepôt et certains mélanges de béton peuvent supporter sans dommages de surface et sans contrainte concentrée importante sur la zone d'angle de la palette inférieure. C'est pourquoi les capacités de charge de gerbage dans les spécifications réputées sont indiquées séparément des capacités de charge d'une unité unique, et pourquoi la capacité de gerbage est généralement inférieure par unité à la capacité de charge à un seul niveau.
Lors de la planification des configurations d'empilage, obtenez toujours la charge d'empilage indiquée par le fabricant (et non la charge dynamique par étagère) et appliquez un facteur de sécurité d'au moins 1,25 × pour les environnements où la pile peut subir des impacts mineurs dus au passage de chariots élévateurs ou aux vibrations des machines à proximité. Notre équipe technique chez Huijian fournit des conseils de configuration d'empilage dans le cadre du processus de spécification des produits, aidant ainsi les clients à éviter les scénarios de surempilage qui compromettraient à la fois l'intégrité des palettes et la sécurité du sol.
Les palettes en acier ont une durée de vie théorique plusieurs fois supérieure à celle des palettes en bois, mais pour atteindre cette longévité, il faut un protocole d'inspection et de maintenance structuré plutôt qu'une opération jusqu'à la panne. Les modes de défaillance les plus courants des palettes en acier à longue durée de vie sont prévisibles et détectables bien avant qu'ils ne provoquent des chutes de charge ou des incidents de manutention.
La mise en place d'un système d'étiquetage des palettes - même un simple numéro estampé sur chaque unité - permet de lier les dossiers de maintenance à des palettes individuelles, ce qui permet d'identifier rapidement les unités à forte défaillance et de rechercher si la cause est un défaut de fabrication, un poste de manutention spécifique ou un type de produit particulier stocké.
Notre équipe professionnelle
Est prêt à vous soutenir.


 Fabricants de supports de stockage d’entrepôt