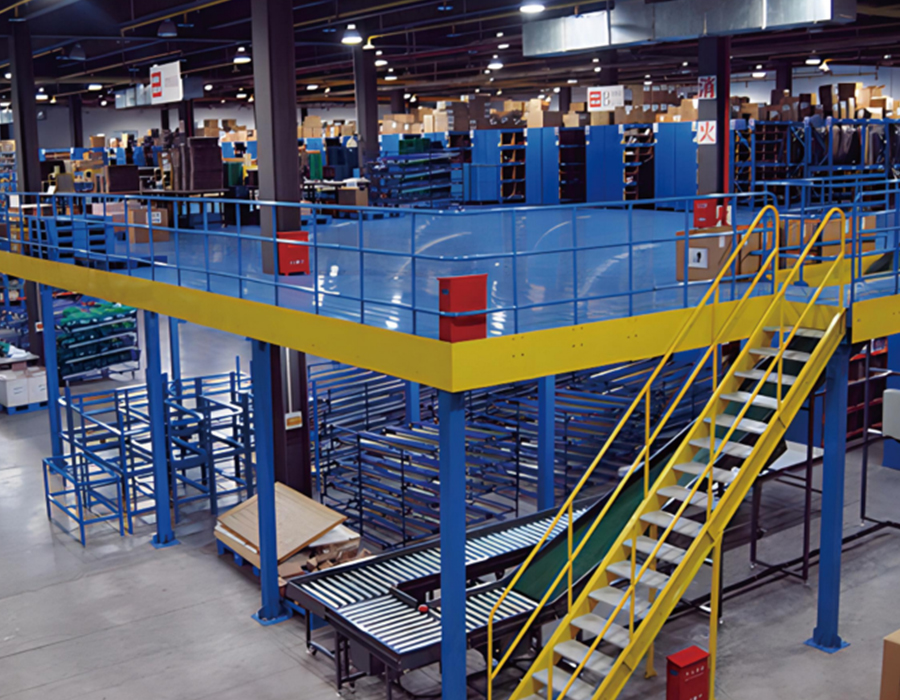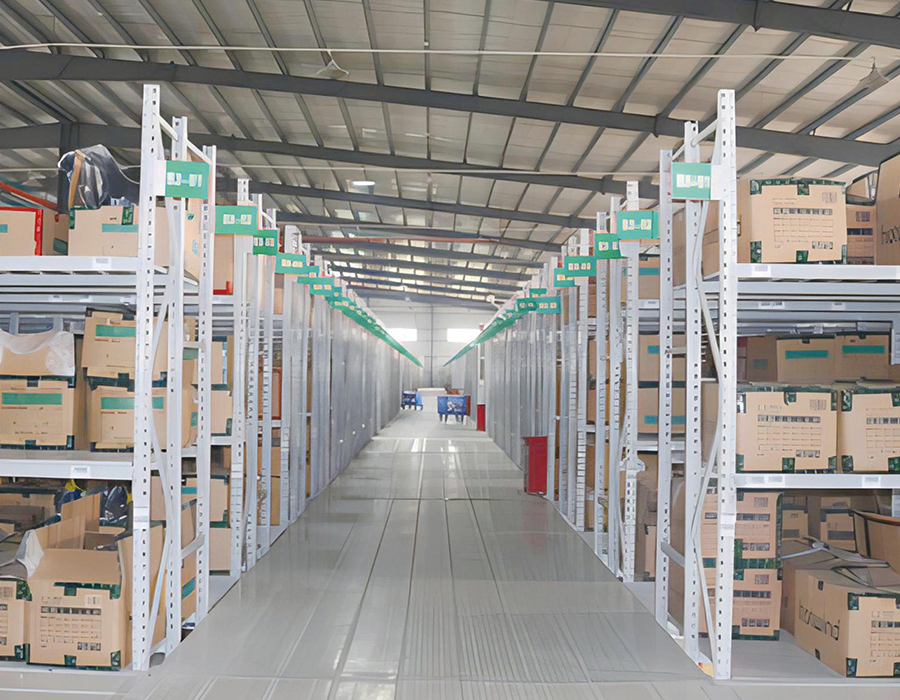
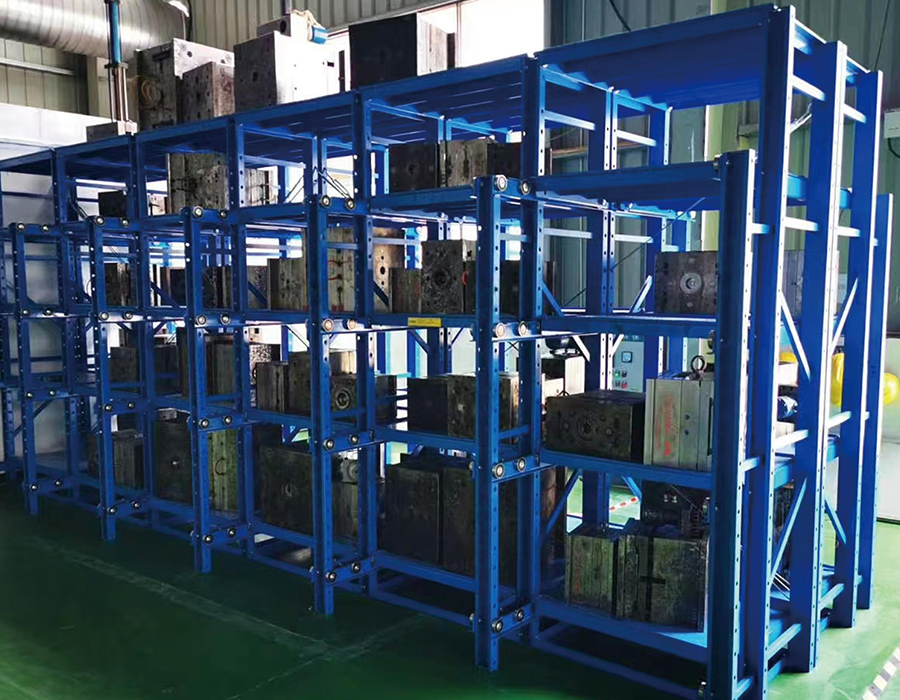
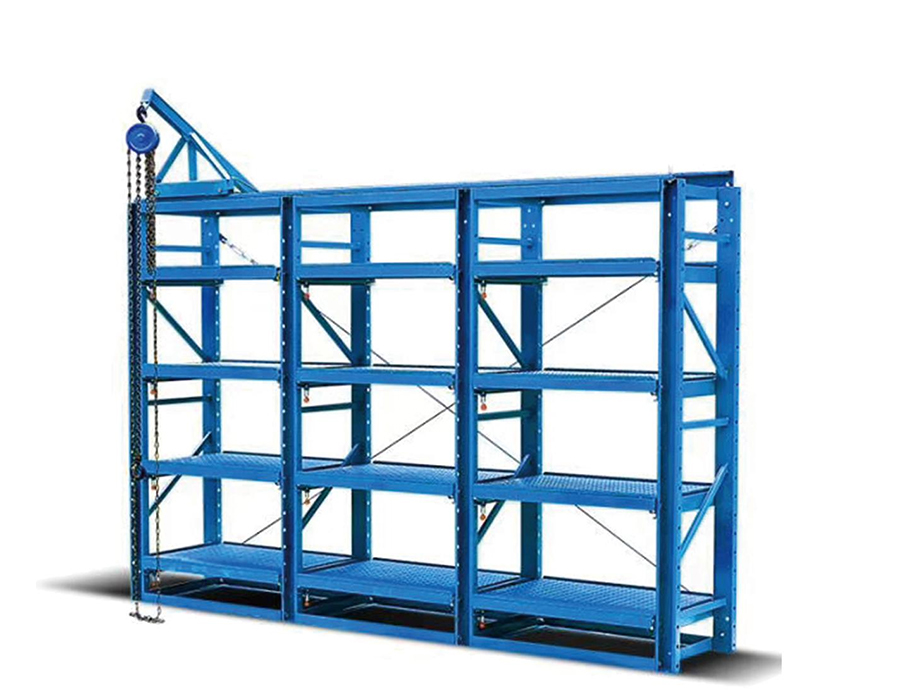
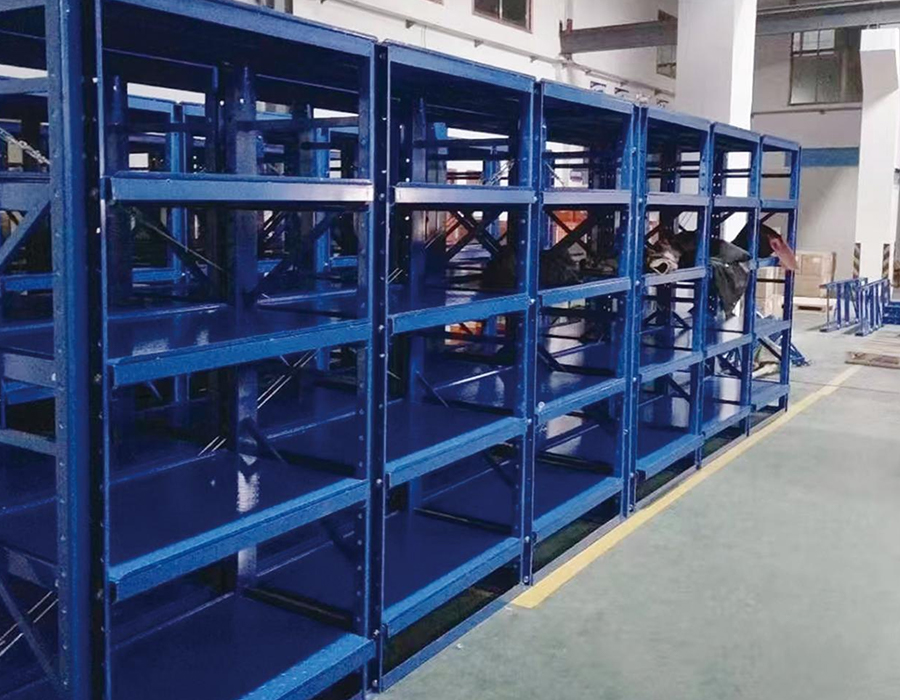
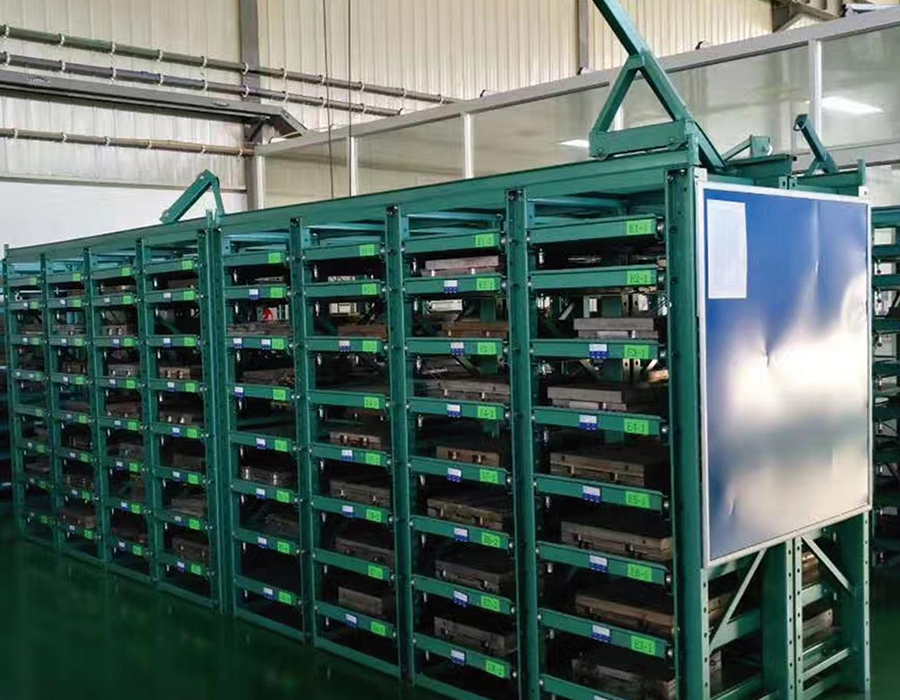
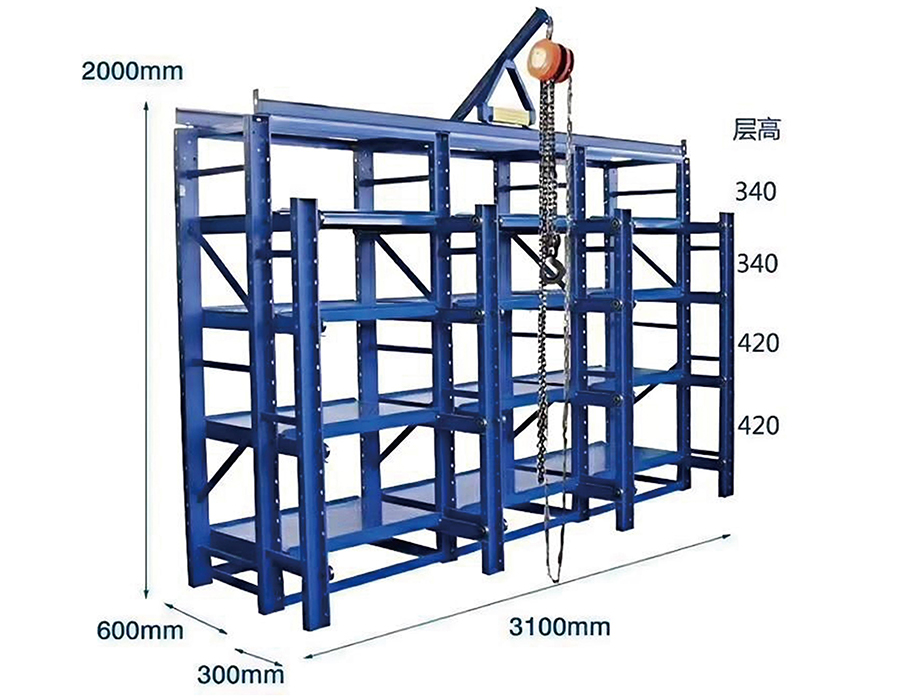
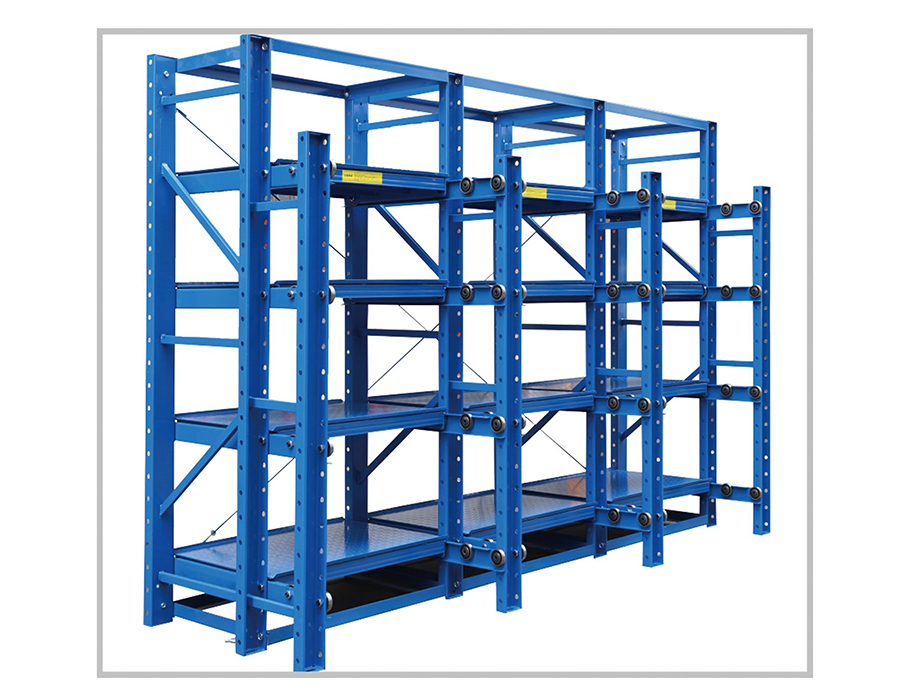
Les supports de moules de type tiroir sont des systèmes de stockage spécialement conçus pour le stockage, la classification et la récupération organisés de l'outillage industriel, disponibles en configurations semi-ouvertes et entièrement ouvertes pour s'adapter à différentes dimensions, poids et fréquences d'accès de moules dans une large gamme d'environnements de fabrication.
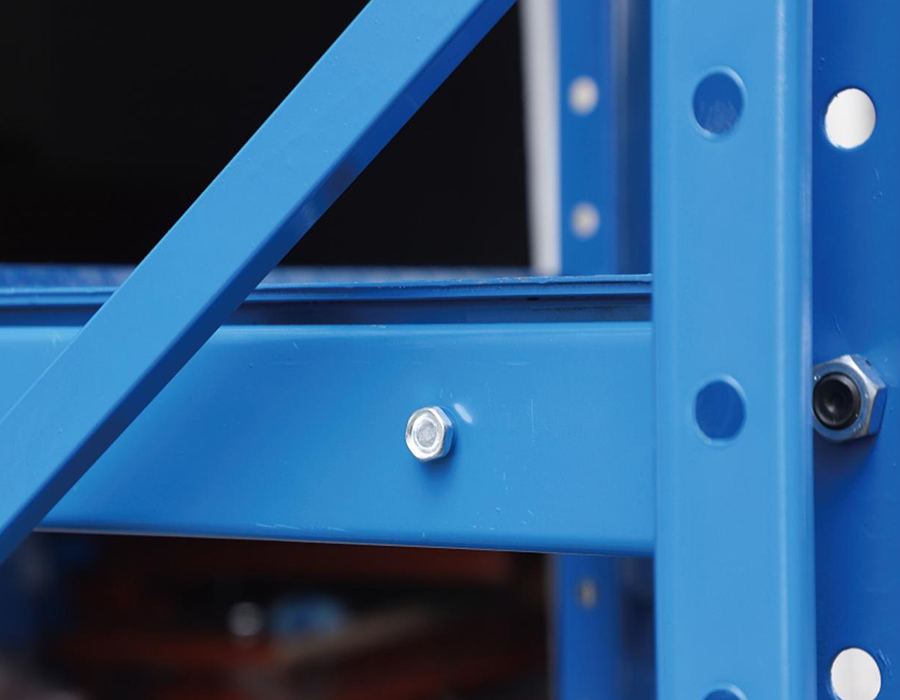
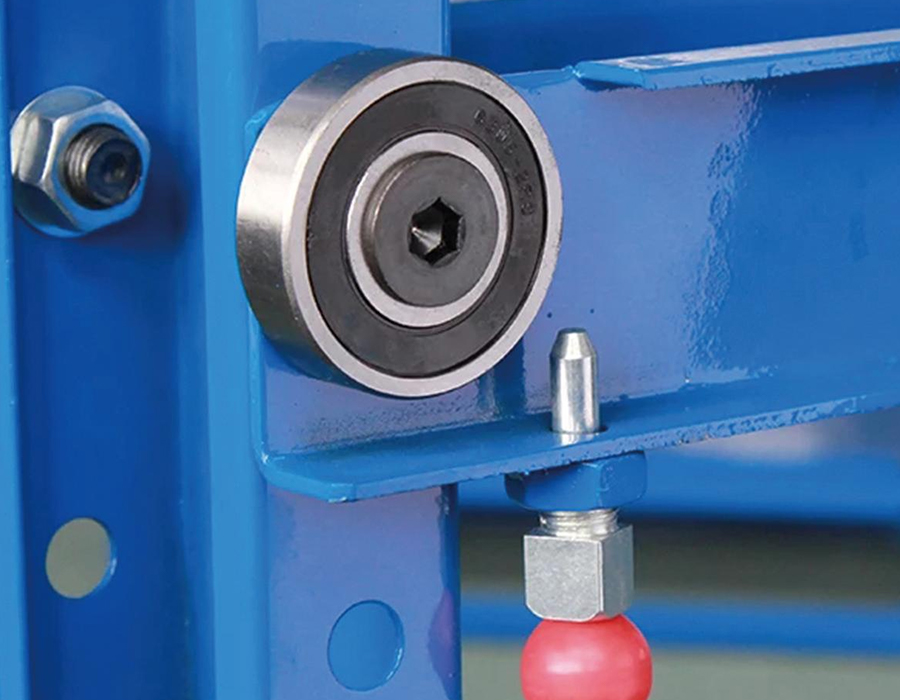
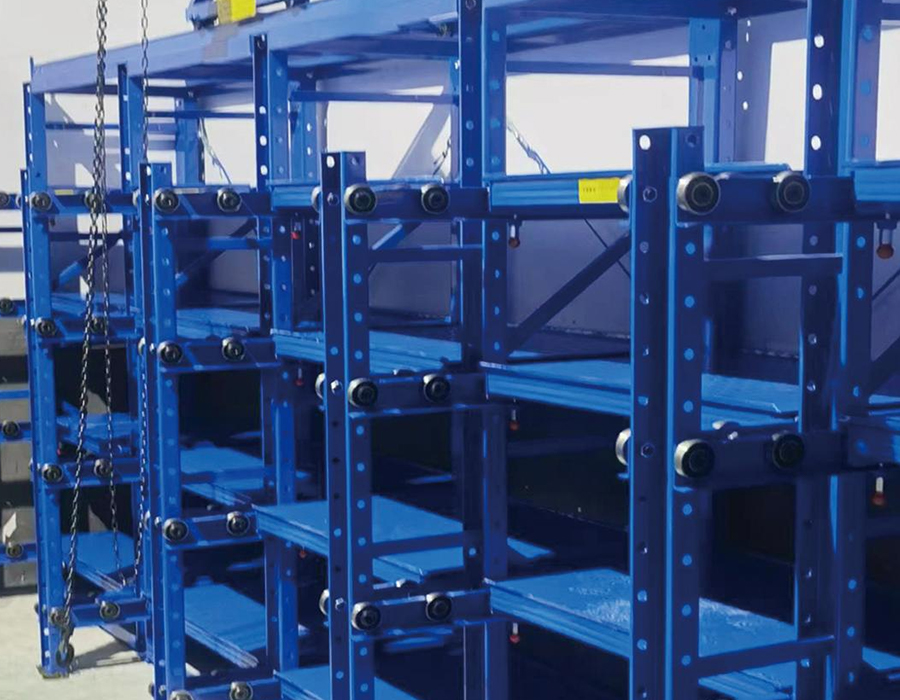
La structure principale comprend des montants et des traverses en acier à haute résistance ou en acier laminé à froid, avec des tiroirs montés sur glissières avec précision pour un fonctionnement fluide et sans effort. Chaque tiroir est équipé d'un verrou de sécurité de positionnement et de vis de retenue anti-chute pour maintenir la stabilité du moule pendant le stockage et éviter les dommages causés par un déplacement involontaire.
La capacité de charge par tiroir varie de 200 kg à 3 000 kg ; le modèle robuste entièrement ouvert supporte 1 200 kg par tiroir et est fourni avec un dispositif de levage intégré pour le chargement et la récupération sans ponts roulants ni grands chariots élévateurs. Un mécanisme de verrouillage empêche structurellement l'extension simultanée de plusieurs tiroirs, éliminant ainsi le risque d'instabilité du centre de gravité associé à plusieurs niveaux ouverts.
Le traitement de surface résistant à la rouille, à l'humidité et à la poussière protège les outils stockés de la dégradation de l'environnement. Les principales applications incluent la fabrication mécanique, l'outillage automobile, le moulage par injection et la production électronique, offrant une efficacité de changement de moule sensiblement plus élevée et une réduction des coûts d'usure et de dommages des outils.
Imaginez un entrepôt à la fin d'un quart de travail : des palettes de produits finis atte...
Lire la suiteLorsqu’un chariot élévateur dépose une palette pleine sur une poutre de rack, la structure reç...
Lire la suiteAnhui Huijian Intelligent Equipment Co., Ltd. a récemment accueilli une délégation de représentan...
Lire la suitePourquoi les racks de moules sont un outil de flux de travail essentiel Dans tout enviro...
Lire la suiteQu'est-ce qu'une étagère légère sans boulons ? Étagères légères sans boulons e...
Lire la suiteDans un supports de moules de type tiroir robustes pour le stockage , le mécanisme d'extension des tiroirs est l'endroit où se concentrent les plus grandes exigences techniques – et pourtant c'est le composant le plus souvent sous-spécifié dans les achats budgétaires. Un tiroir à moule peut supporter des charges allant de 500 kg à plus de 5 000 kg selon l'application, et il doit étendre cette charge en douceur sur une distance de 600 à 1 200 mm sans déviation latérale, sans contrainte sous charge excentrique et avec un fonctionnement fiable sur des milliers de cycles. Ces exigences ne peuvent pas être satisfaites en augmentant les coulisses de tiroir standard pour travaux légers.
Les deux types de systèmes d'extension dominants utilisés dans les bâtis de moules industriels sont les glissières à roulements à rouleaux en acier et les systèmes de rails de guidage profilés avec chariots à recirculation de billes. Les glissières à roulement à rouleaux utilisent des rouleaux en acier trempé fonctionnant dans des canaux formés à froid : elles sont robustes, tolérantes à la contamination et simples à entretenir, mais leur capacité de charge par unité de largeur est limitée par la contrainte de contact des rouleaux. Pour les tiroirs dépassant 2 000 kg, une seule paire de glissières à rouleaux devient peu pratique sans un espacement extrêmement large, ce qui augmente la largeur totale de la baie du rack. Les systèmes de rails de guidage profilés (essentiellement des rails à mouvement linéaire empruntés à la technologie des machines-outils) atteignent des charges dynamiques beaucoup plus élevées dans une section transversale plus étroite, mais ils sont plus sensibles au désalignement lors de l'installation et nécessitent des environnements d'exploitation plus propres pour atteindre leur durée de vie nominale.
Le paramètre de spécification critique n’est pas seulement la capacité de charge statique mais aussi la capacité de charge dynamique sous des cycles d’extension répétés. Un système coulissant évalué à une charge statique de 3 000 kg peut avoir une durée de vie en fatigue évaluée à seulement 20 000 cycles d'extension complète à cette charge, ce qui, dans une salle de moulage fonctionnant en deux équipes par jour, se traduit par environ deux à trois ans avant que le remplacement des roulements ne soit nécessaire. Les acheteurs doivent demander l'évaluation du cycle de charge dynamique et ne pas se fier uniquement au chiffre de capacité statique lorsqu'ils comparent les spécifications des supports de moules de type tiroir.
Le poids du moule est presque toujours indiqué comme le poids net de l'ensemble du moule lui-même : le noyau, les plaques d'empreinte et le système d'éjection. Ce chiffre est celui qui apparaît sur les fiches de moule et que la plupart des responsables de production utilisent pour spécifier les exigences de stockage. Cependant, la charge réelle que doit supporter un support de moule de type tiroir est systématiquement supérieure au poids nominal du moule, parfois de manière significative, en raison de la masse supplémentaire qui s'accumule dans les conditions de stockage.
Plusieurs facteurs contribuent à ce sous-dénombrement dans la pratique :
Une pratique de conception fiable consiste à appliquer un facteur de 1,25 × au poids nominal du moule lors de la spécification de la capacité du tiroir, et à traiter cela comme la charge de travail minimale plutôt que comme la charge maximale. Notre stockage robuste supports de moules à tiroirs sont évalués et testés à leur charge de travail déclarée avec tous les facteurs de sécurité appliqués, ce qui tient compte des conditions de charge réelles qui manquent régulièrement aux chiffres de poids nominal du moule.
La configuration de la surface d'un tiroir de support de moules est rarement abordée dans les conversations d'approvisionnement, mais elle a un impact direct sur l'état du moule pendant le stockage, la facilité de manipulation et le temps requis pour la récupération et la préparation du moule. Une plaque d'acier plate - la surface de tiroir la plus courante - est simple à fabriquer et génériquement performante, mais ce n'est pas la surface optimale pour chaque type de moule ou durée de stockage.
La plaque plate à couverture complète offre une zone de contact maximale et convient aux moules avec des surfaces de base plates et usinées. Le problème clé des spécifications est la tolérance de planéité de la surface : une plaque de tiroir qui fléchit de plus de 3 à 5 mm sous pleine charge crée une condition de support inégale qui peut induire des contraintes dans les plaques de base du moule non conçues pour une charge en trois points. Les nervures doivent être orientées pour minimiser la déflexion à mi-portée sous l'empreinte du moule, ce qui nécessite de connaître l'emplacement du centre de masse du moule par rapport au tiroir, et pas seulement son poids total.
Les surfaces à lattes en acier ou à grilles permettent au liquide de refroidissement, au liquide de coupe et aux résidus de démoulage de s'écouler à travers le tiroir plutôt que de s'accumuler sur la surface de la plate-forme. Ceci est particulièrement utile dans les installations où les moisissures sont stockées sans nettoyage complet. Le compromis structurel est que les charges concentrées des moules à faible encombrement reposent sur des barres individuelles plutôt que de se répartir sur une plaque, augmentant ainsi les contraintes locales aux points de contact et potentiellement marquant les surfaces molles du moule si le pas des barres est trop grossier.
Pour les installations stockant des moules de précision de grande valeur avec des exigences dimensionnelles strictes, les tiroirs peuvent être équipés de blocs de positionnement usinés ou de blocs en V réglables qui enregistrent le moule dans une orientation définie. Cela empêche le moule de se déplacer lors de l'extension du tiroir (un risque réel avec des moules lourds posés sur des plaques plates et lisses) et garantit que l'équipement de levage peut engager les points de levage du moule de manière cohérente sans repositionnement. Le coût de fabrication supplémentaire lié à la localisation des éléments est généralement récupéré au cours de la première année grâce à une réduction du temps de manipulation et à l'élimination de la réinspection après un mouvement induit par le stockage.
Un tiroir entièrement déployé transportant un moule de 3 000 kg représente l'une des demandes de charge localisées les plus élevées dans tout système de stockage en entrepôt. Le moment en porte-à-faux généré par l'extension complète (le produit du poids du moule et de la distance d'extension à partir de la face avant du rack) doit être entièrement résisté par le système de guidage du tiroir et transféré dans le cadre du rack via la structure de montage coulissante. Si ce chemin de charge est interrompu par une défaillance du guide, un cisaillement d'un boulon de montage ou une fissure de soudure, la conséquence est une descente soudaine et incontrôlée du poids complet du tiroir.
Les systèmes de rack conçus sans redondance structurelle reposent sur l'intégrité d'un chemin de charge unique via le mécanisme d'extension. L'ajout de redondance signifie l'intégration d'éléments de support secondaires qui s'engagent uniquement en cas de panne, empêchant ainsi une chute catastrophique sans être actifs dans des conditions de fonctionnement normales. Les mesures de redondance les plus pratiques utilisées dans la conception de supports de moules à tiroirs robustes comprennent :
La spécification de fonctionnalités de redondance augmente le coût (généralement de 12 à 18 % au coût du mécanisme de tiroir), mais il s'agit d'une base de comparaison appropriée et non du coût total du rack. Face à la responsabilité et à la perturbation opérationnelle d'un événement de chute de moule impliquant des outils valant des centaines de milliers de yuans, l'investissement en ingénierie est simple à justifier.
L’efficacité de l’identification et de la récupération des moules constitue un goulot d’étranglement opérationnel récurrent dans les installations qui stockent plus de 30 à 50 moules, même lorsque le système de stockage physique est bien conçu. L'avantage inhérent du support à moules de type tiroir (chaque moule occupe son propre tiroir dédié qui peut être extrait et inspecté individuellement) n'est pleinement réalisé que lorsque le système d'identification permet de localiser le bon tiroir sans ouvrir plusieurs tiroirs séquentiellement.
L'étiquetage physique constitue la base : un porte-étiquette monté sur la face avant de chaque tiroir, visible lorsque l'on approche de la face côté allée du rack. L'exigence pratique est que les étiquettes doivent rester lisibles dans l'environnement de la salle de moulage : le brouillard d'huile, l'humidité et les chocs occasionnels rendent les étiquettes en papier placées dans des supports en plastique peu fiables après six à douze mois. Les étiquettes gravées en acier inoxydable ou les plaques d'aluminium anodisé avec un contenu marqué au laser sont les spécifications appropriées pour les environnements régulièrement exposés aux liquides de refroidissement ou aux agents de démoulage.
L'intégration RFID au niveau des tiroirs est de plus en plus adoptée dans les installations gérant des moules avec des cycles de production courts et des changements fréquents. Une étiquette RFID intégrée ou fixée sur la face avant du tiroir est lue par une antenne fixe située sur la face de l'allée du rack ou par un lecteur portatif, reliant l'emplacement physique du tiroir à la base de données de gestion des moules sans numérisation manuelle. L'exigence clé de l'intégration est que la position de l'étiquette RFID doit rester cohérente dans tous les tiroirs du système : une variation de plus de 20 à 30 mm par rapport au centre de la zone de lecture de l'antenne réduit la fiabilité de la lecture dans les environnements à forte teneur en métal où la réflexion du signal constitue déjà un défi. Grâce à nos capacités internes de R&D et à notre fabrication de tiroirs personnalisables, nous sommes en mesure de concevoir des façades de tiroirs compatibles RFID avec des pochettes pour étiquettes standardisées en tant qu'option intégrée en usine plutôt qu'une rénovation sur site.
Les systèmes de codes-barres et de codes QR occupent une position intermédiaire : coût d'infrastructure inférieur à celui de la RFID et plus durable que les étiquettes en papier lorsqu'elles sont imprimées sur du papier polyester à support métallique avec une encre stable aux UV. Un scanner portatif relié à une tablette ou à un terminal WMS mobile permet de confirmer l'emplacement avant l'extension du tiroir, réduisant ainsi le risque de récupérer le mauvais moule dans une installation où sont stockés plusieurs ensembles d'outils d'apparence similaire.
Les systèmes de support de moules de type tiroir, en particulier ceux configurés pour plusieurs niveaux de moules lourds, génèrent des concentrations de charges au sol qui dépassent souvent ce que les dalles de plancher d'entrepôt standard peuvent supporter sans intervention technique. Un rack à moules à deux niveaux stockant 3 000 kg de moules dans chacun des six tiroirs par baie supporte une charge totale potentielle de 36 000 kg – sans compter le poids de la structure du rack – répartie sur quatre empreintes de plaque de base. La pression au sol sous chaque plaque de base peut dépasser 80 à 100 tonnes par mètre carré si les plaques de base sont petites et la dalle de béton est mince.
La première étape de tout processus de planification de l'installation d'un support de moules consiste à obtenir la certification de charge au sol de l'ingénieur en structure pour la zone d'installation - et non la spécification générique de capacité au sol du bâtiment, qui est généralement une charge nominale uniformément répartie qui ne reflète pas le comportement de la charge ponctuelle. Les charges ponctuelles sous les plaques de base des racks se comportent différemment des charges distribuées en termes de contrainte de cisaillement par poinçonnage dans la dalle, et les anciens planchers d'entrepôt conçus pour 5 tonnes par mètre carré de charge distribuée peuvent être vulnérables à une défaillance par poinçonnage sous une charge concentrée de la plaque de base de 20 tonnes, même si le poids total se situe dans la capacité distribuée.
Lorsque la capacité au sol est marginale, les solutions pratiques comprennent :
La corrosion des surfaces des moules pendant le stockage est l'une des formes de dommages aux outils les plus coûteuses et les plus évitables dans les installations de fabrication. Pourtant, elle est souvent attribuée uniquement à une application inadéquate d'inhibiteur de corrosion plutôt que d'être examinée comme un problème d'environnement de stockage. La conception des supports à moules de type tiroir influence le microenvironnement autour des moules stockés de manière à accélérer ou à retarder l'oxydation de la surface, quel que soit le composé inhibiteur de rouille appliqué sur la surface du moule avant le stockage.
La condensation est le principal facteur de corrosion dans la plupart des environnements de stockage de moules. Les moules à masse thermique importante (en particulier les gros outils de moulage sous pression stockés après des cycles de production chauds) refroidissent lentement et traversent le point de rosée de l'air ambiant à mesure que leur température de surface baisse. Si l'air entourant le moule dans un tiroir fermé ou semi-fermé a une circulation limitée, l'humidité se condense à la surface du moule et reste en contact pendant des périodes prolongées. Les conceptions de racks avec des boîtiers de tiroirs fermés (panneaux latéraux et couvercles supérieurs solides) créent des poches d'air stagnantes qui aggravent cet effet par rapport aux racks à cadre ouvert qui permettent la circulation de l'air ambiant autour des moules stockés.
Les caractéristiques de conception pratiques qui réduisent le risque de corrosion dans le stockage de moules de type tiroir comprennent :
Ce que la conception des racks ne peut pas compenser, c'est un traitement de surface inadéquat avant le stockage. L'emballage d'un film d'inhibiteur de corrosion en phase vapeur (VCI), l'huile antirouille appliquée sur toutes les surfaces non peintes et la protection scellée du plan de joint restent la principale défense contre la corrosion des moisissures pendant le stockage. La contribution du rack est de créer des conditions dans lesquelles ces traitements peuvent fonctionner efficacement, ce qui signifie minimiser la condensation, la contamination et le temps de contact avec l'humidité accumulée plutôt que de simplement fournir un sol sec sur lequel le moule peut reposer.
La course d'extension du tiroir est un paramètre de spécification qui est fréquemment défini sur un nombre rond (600 mm, 800 mm ou extension complète) sans analyse systématique de la distance de déplacement réelle requise pour le levage et la manipulation en toute sécurité du moule dans l'installation spécifique. Une distance de déplacement sous-spécifiée est une source courante de difficultés de manipulation et de risque de blessure ; une distance de déplacement trop spécifiée augmente le moment en porte-à-faux sur le système de guidage et peut dépasser la capacité structurelle du rack pour un poids de moule donné.
La distance minimale requise pour le déplacement des tiroirs est déterminée par la géométrie du moule, le type d'équipement de levage utilisé et l'espace libre disponible devant le rack. Le calcul déterminant implique trois variables :
Une approche systématique consiste à préparer un dessin à l'échelle du tiroir entièrement déployé avec le moule en position, à superposer la géométrie d'approche du crochet de grue et la limite de l'allée, et à vérifier que les dégagements de levage et les exigences de sortie de l'allée sont tous deux respectés à la distance de déplacement sélectionnée. Cet exercice de dessin prend moins d'une heure et élimine la plainte la plus courante après l'installation concernant les supports de moules de type tiroir : le tiroir ne s'étend pas assez loin pour un engagement sûr de la grue avec l'outillage.
Notre équipe professionnelle
Est prêt à vous soutenir.


 Fabricants de supports de stockage d’entrepôt