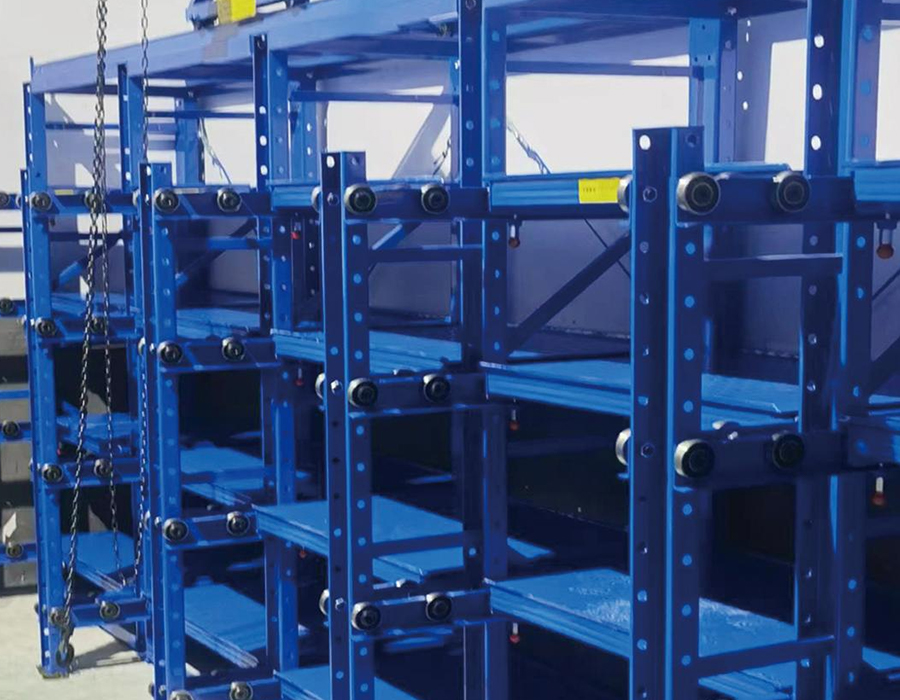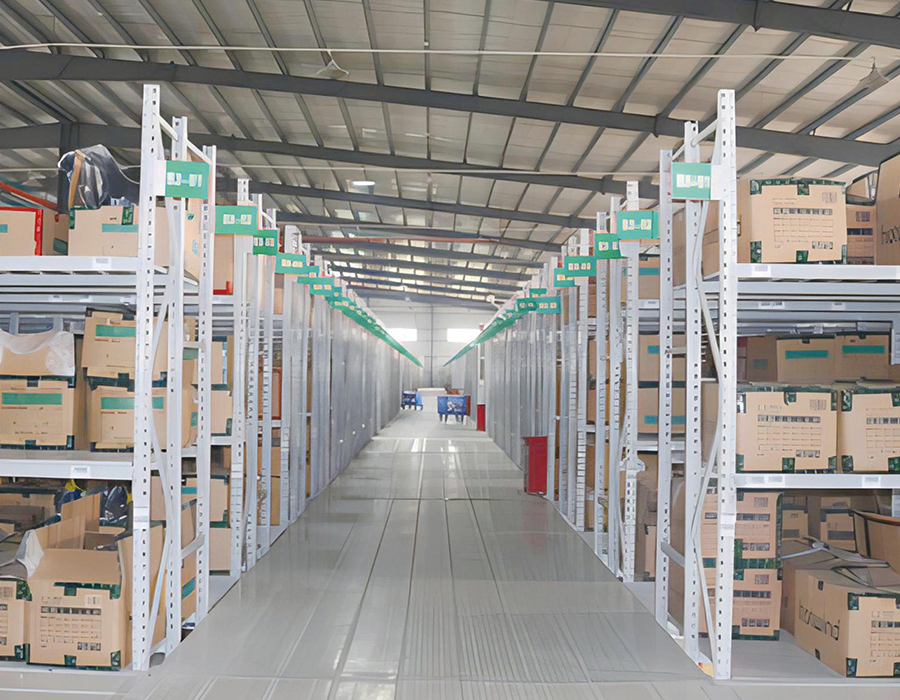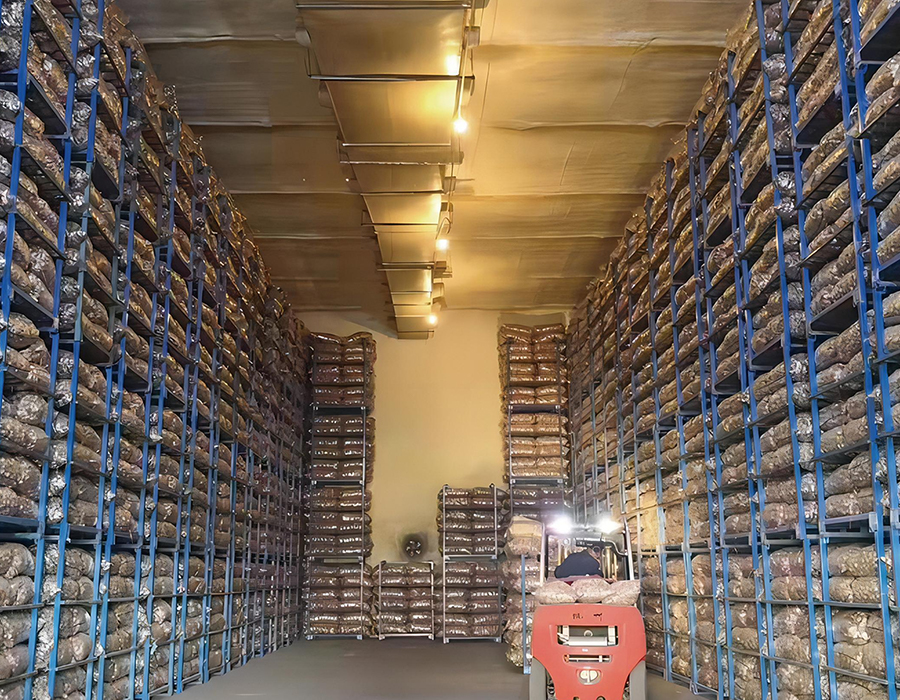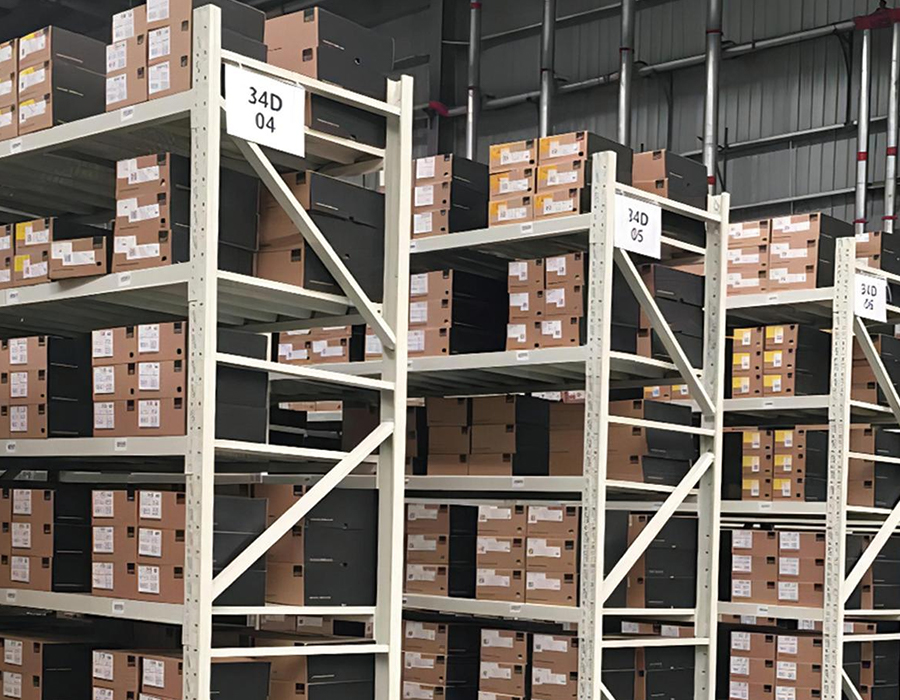
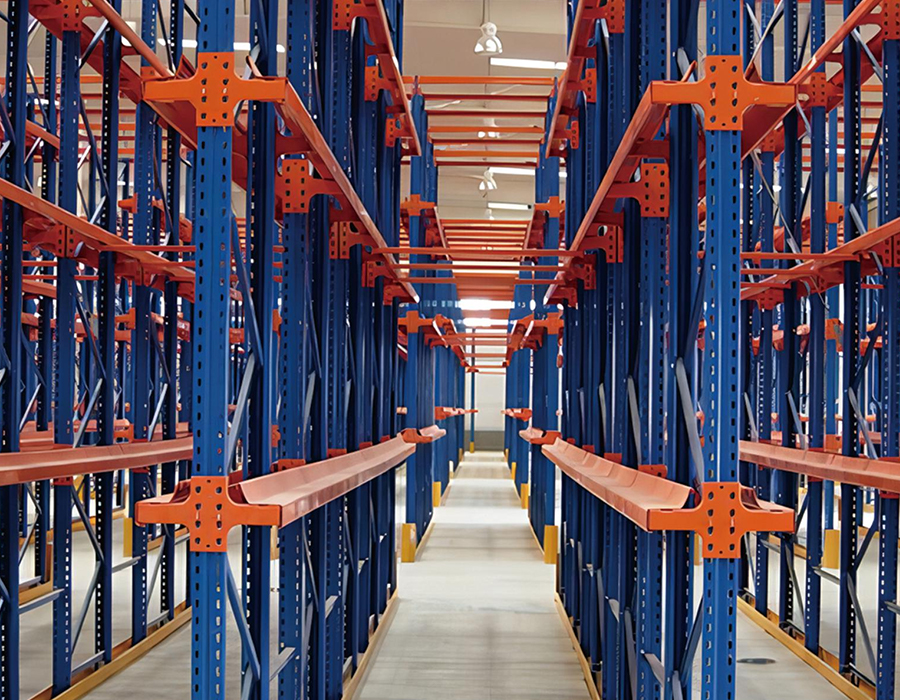
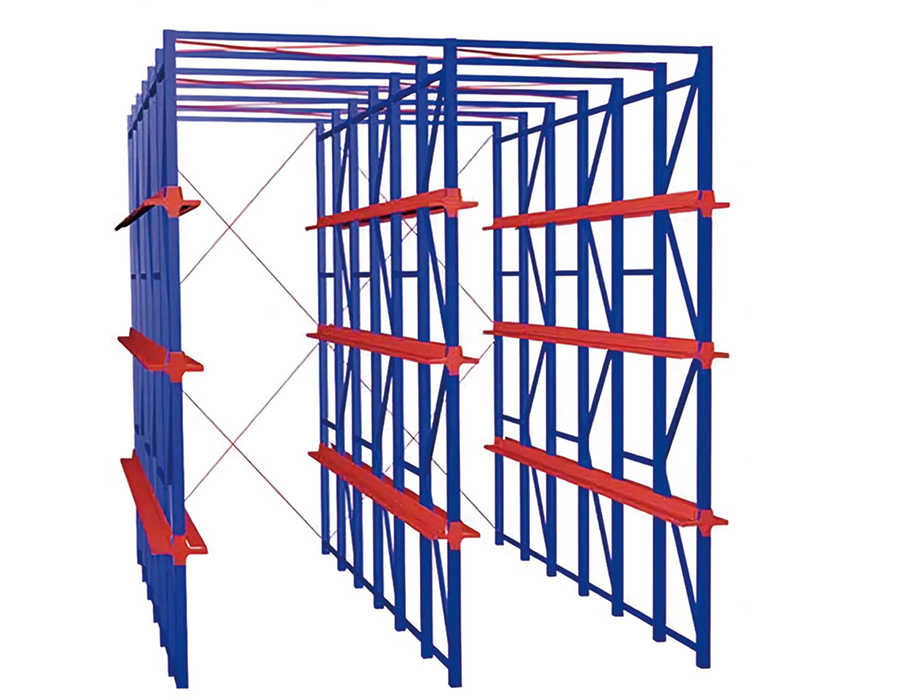
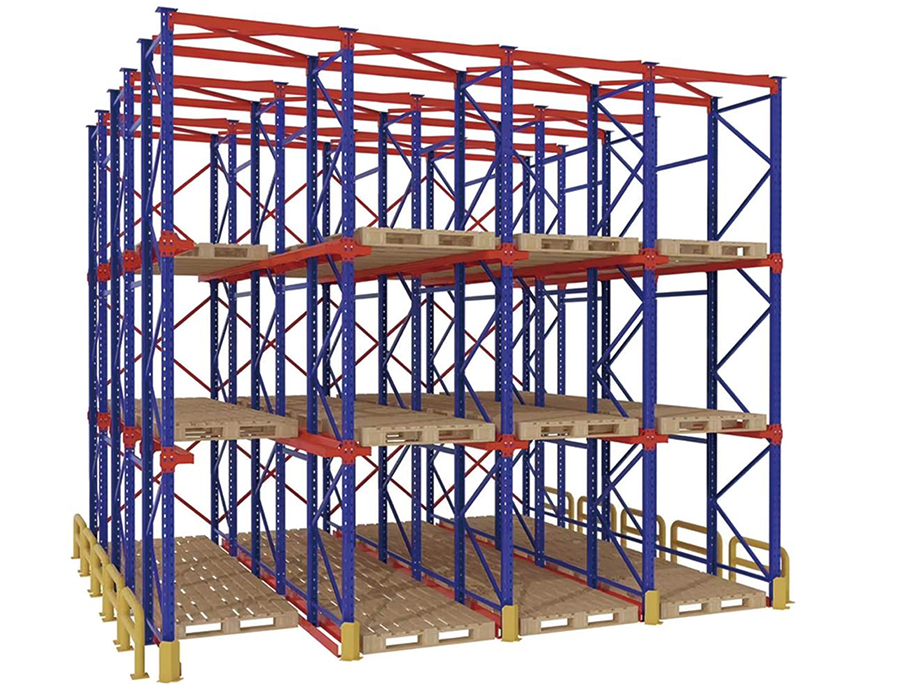
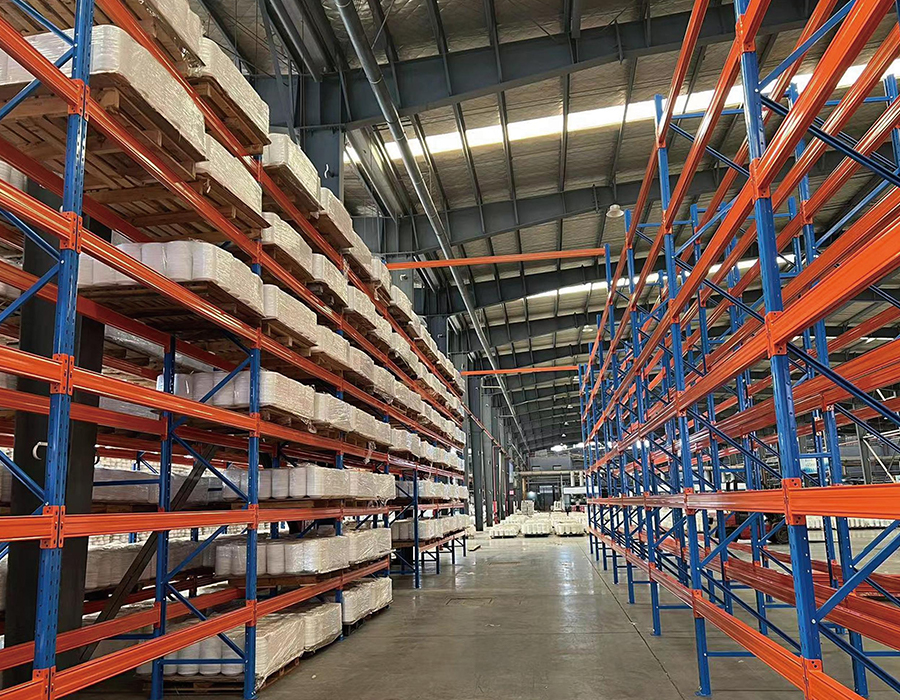
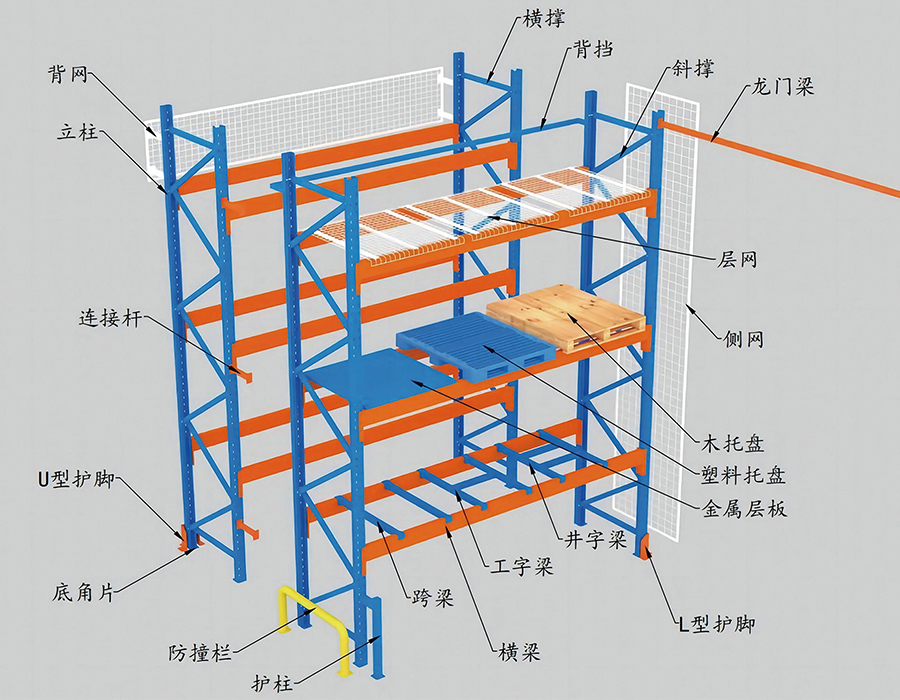
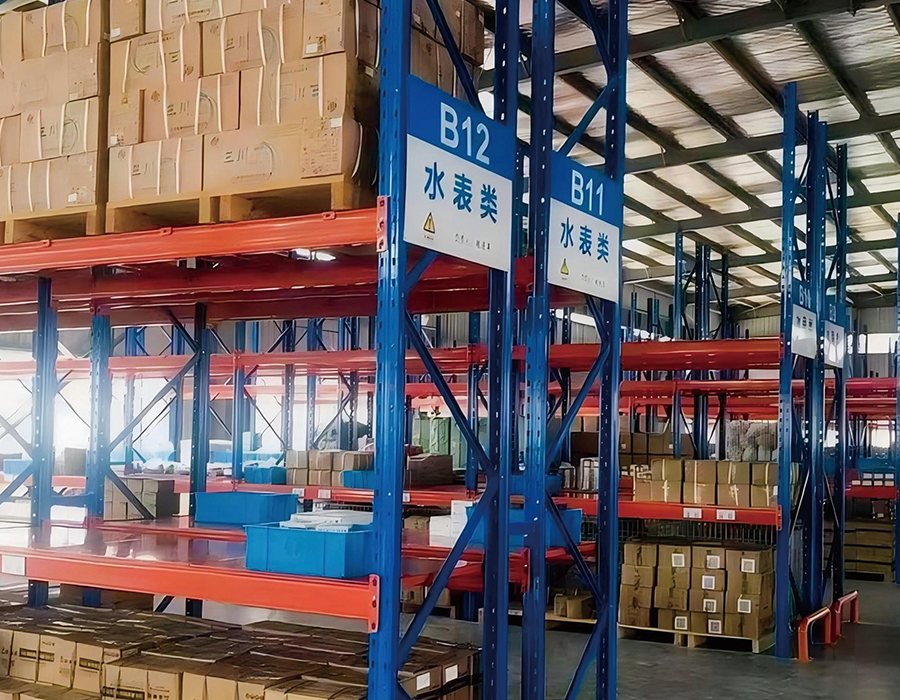
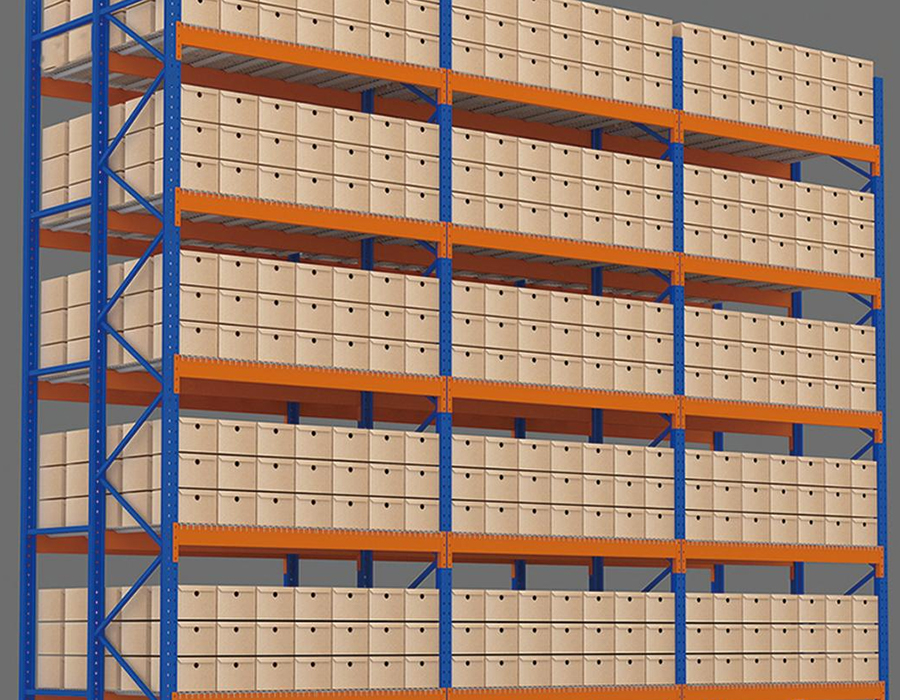
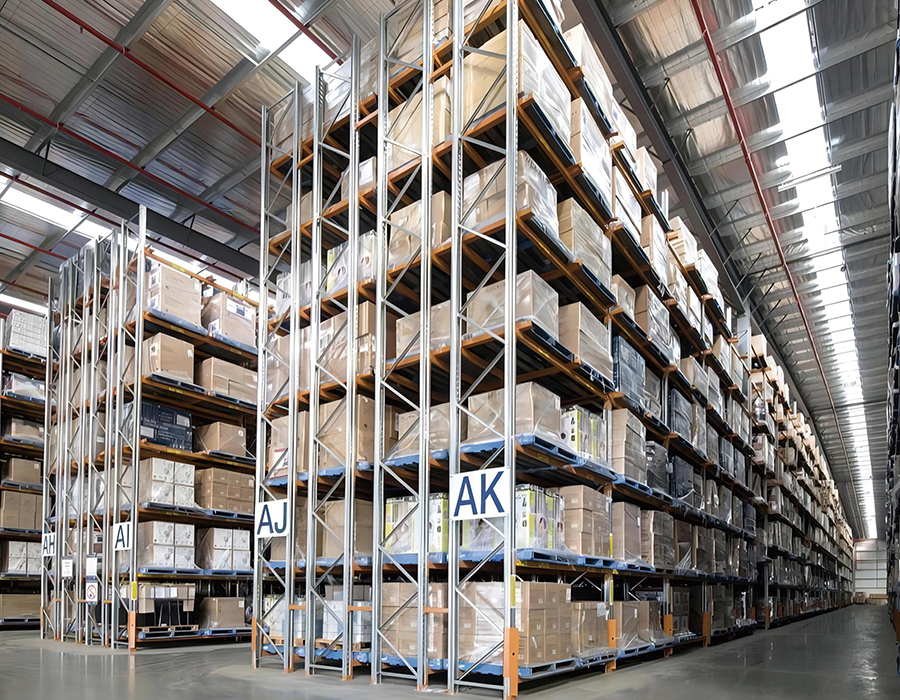
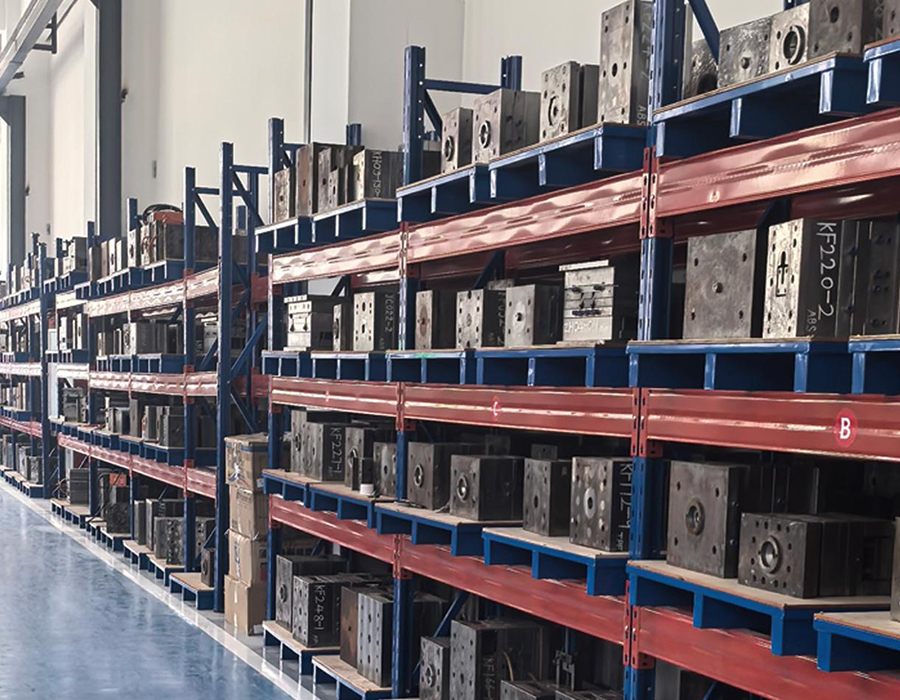
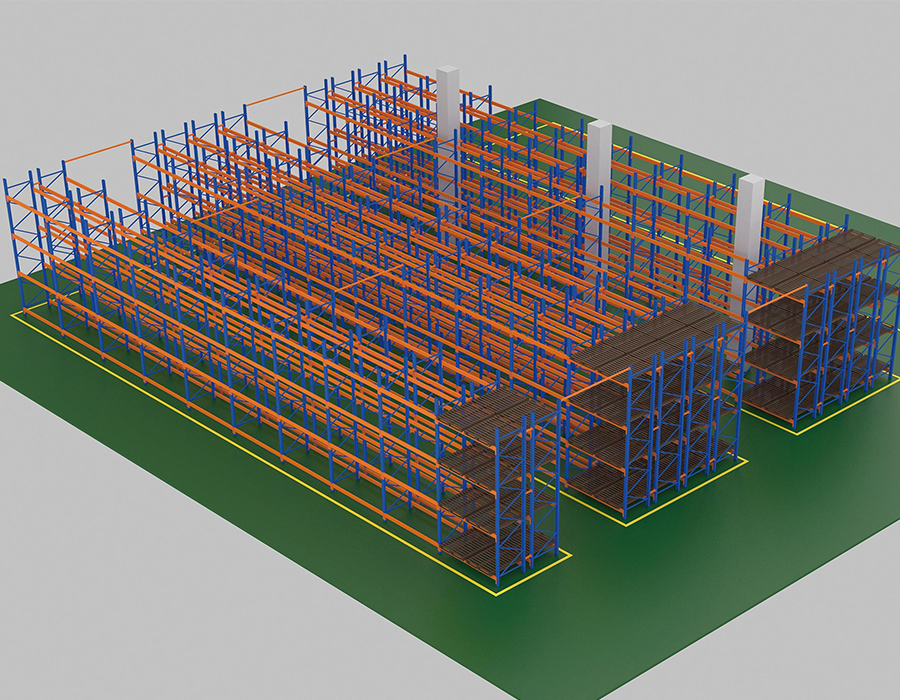
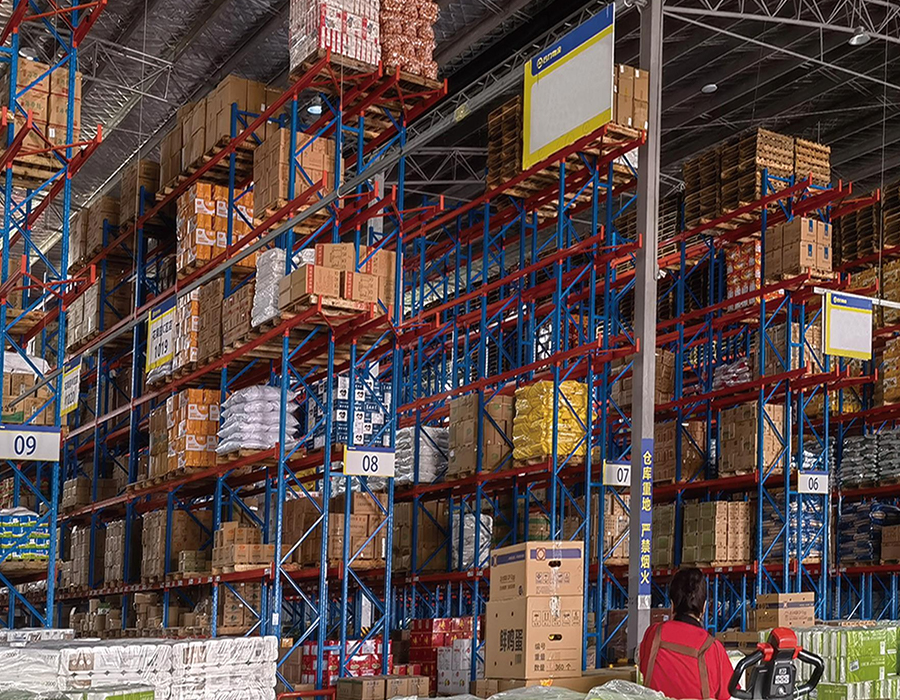
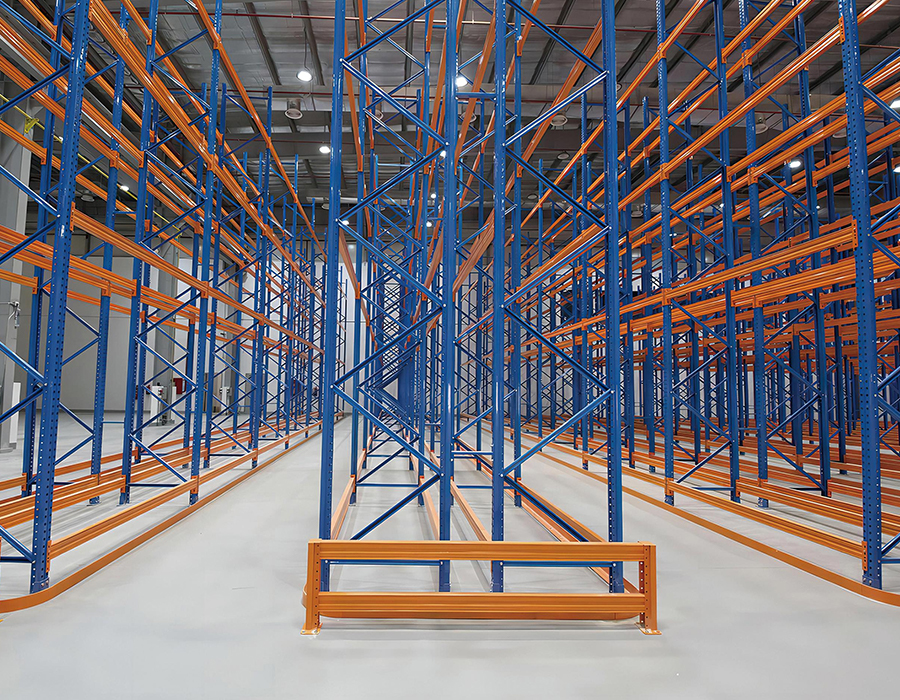
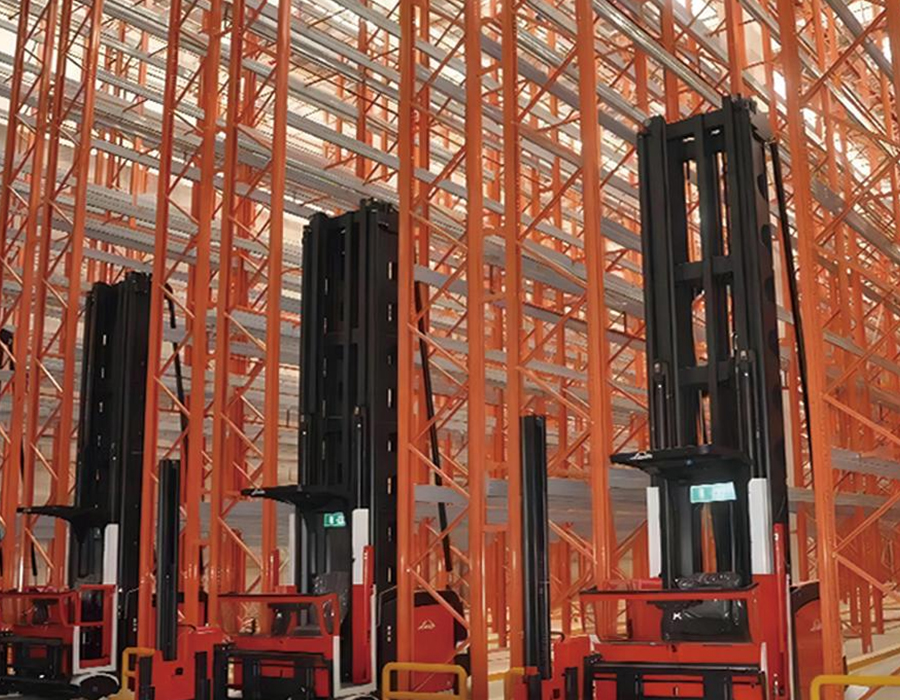
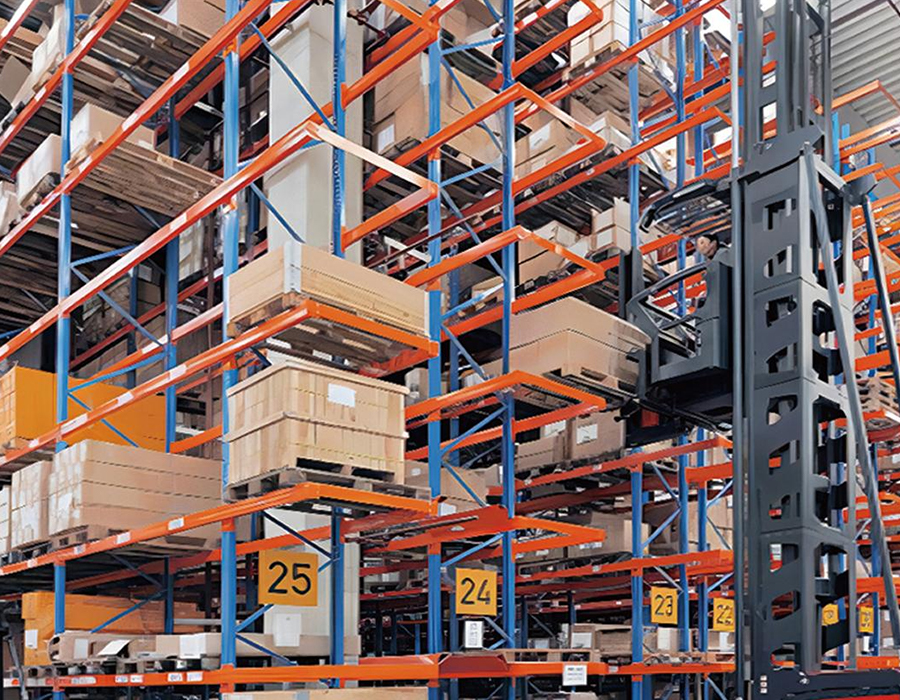
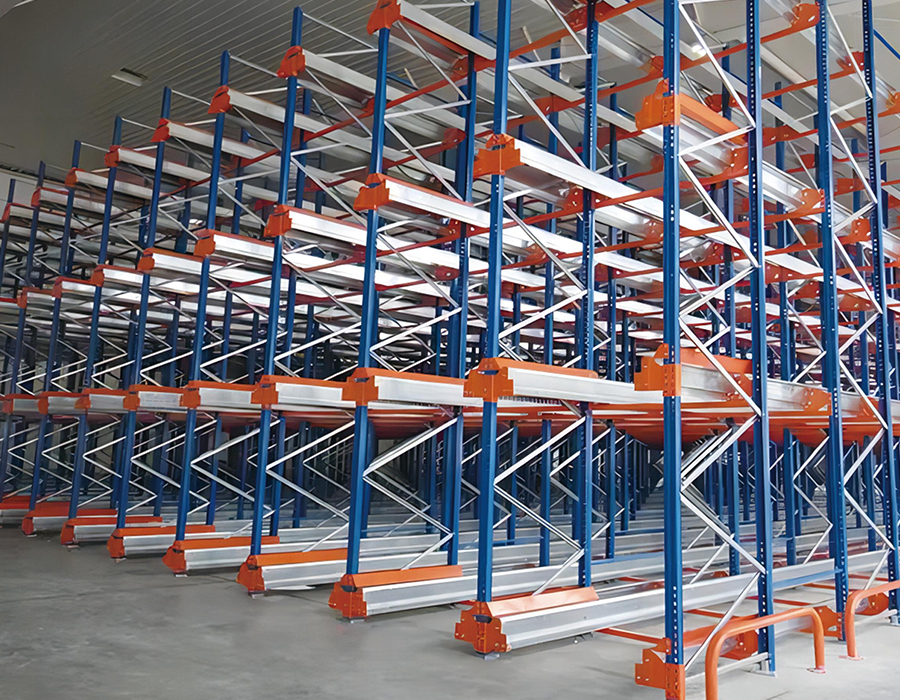
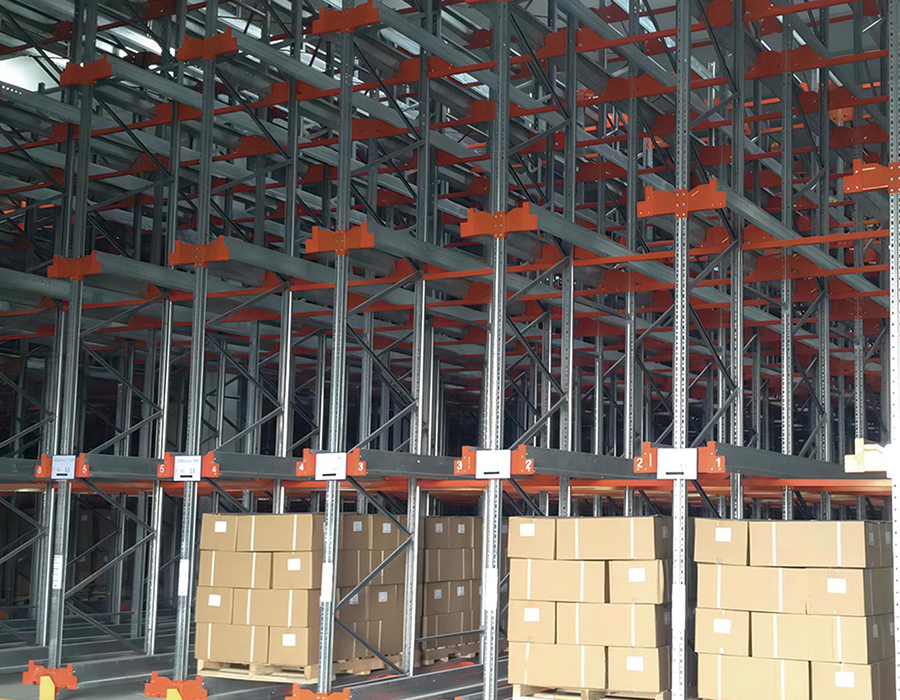
Les rayonnages à palettes robustes englobent une gamme complète de systèmes de stockage de qualité industrielle construits autour de la palette comme unité de stockage principale - y compris des configurations sélectives, à double profondeur, à allées très étroites, à navette radio et à drive-in - permettant des solutions sur mesure depuis l'entreposage standard jusqu'aux centres de distribution automatisés à haute densité.
Les hauteurs de stockage maximales varient de 10 à 15 m, selon le type de système, avec une utilisation de l'espace allant de 40 à 70 % sur l'ensemble de la gamme de produits. Les systèmes prennent en charge la rotation des stocks FIFO, LIFO et à accès aléatoire pour répondre aux exigences distinctes de densité et de débit de différentes industries et modèles opérationnels.
Tous les produits sont fabriqués selon un système de gestion de la qualité certifié ISO 9001, avec une inspection rigoureuse de l'acier à l'arrivée, un traitement de surface anticorrosion éprouvé et des conceptions de charges structurelles conformes aux normes nationales de sécurité des rayonnages d'entrepôt, garantissant des performances fiables à long terme dans des conditions d'exploitation intensives.
Largement adoptée dans le commerce électronique, les produits de grande consommation, la fabrication, les produits pharmaceutiques, le tabac et la logistique de la chaîne du froid, la gamme s'intègre parfaitement aux chariots à mât rétractable, aux chariots à tourelle, aux navettes radio et aux systèmes automatisés de stockage et de récupération, formant l'épine dorsale structurelle essentielle de tout projet d'entreposage.
| | |
| Type de bâti | Rack à palettes sélectif |
| Méthode de rotation | Premier entré, premier sorti (FIFO) |
| Densité de stockage | 40% |
| Hauteur de stockage maximale | 15m |
| Équipement auxiliaire | Compatible avec les chariots à mât rétractable, les transstockeurs et les palettes |
| Accessibilité | Taux d'accès élevé |
| Principales industries d'application | Le support d'entrepôt le plus couramment utilisé convient à presque toutes les industries et tous les scénarios. |
| | Type de bâti | Double grille profonde |
| Méthode de rotation | 50 % premier entré, dernier sorti (FILO) | |
| Densité de stockage | 50% | |
| Hauteur de stockage maximale | 10m | |
| Équipement auxiliaire | Compatible avec les chariots à mât rétractable, les transstockeurs et les chariots élévateurs à fourches télescopiques. | |
| Accessibilité | Vitesse d'accès constante | |
| Principales industries d'application | Convient pour stocker des articles d'une grande variété en petits lots ou d'une petite variété en grands lots, tels que les aliments, les entrepôts frigorifiques, la fabrication, les centres de distribution et les industries médicales. |
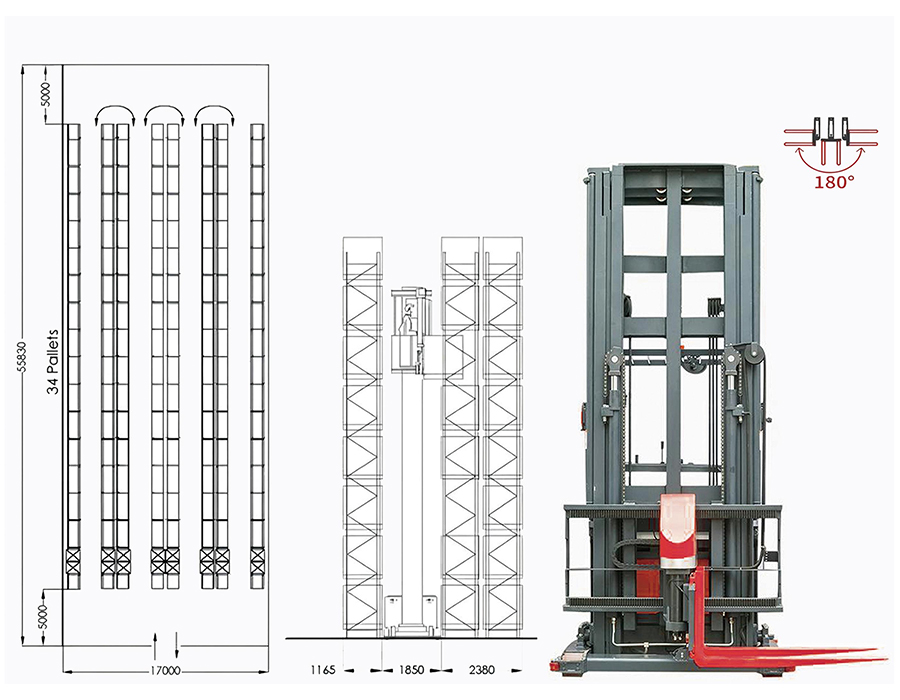
| | Type de bâti | Rack pour allées très étroites (VNA) |
| Méthode de rotation | Accès aléatoire | |
| Densité de stockage | 65% | |
| Hauteur de stockage maximale | 14m | |
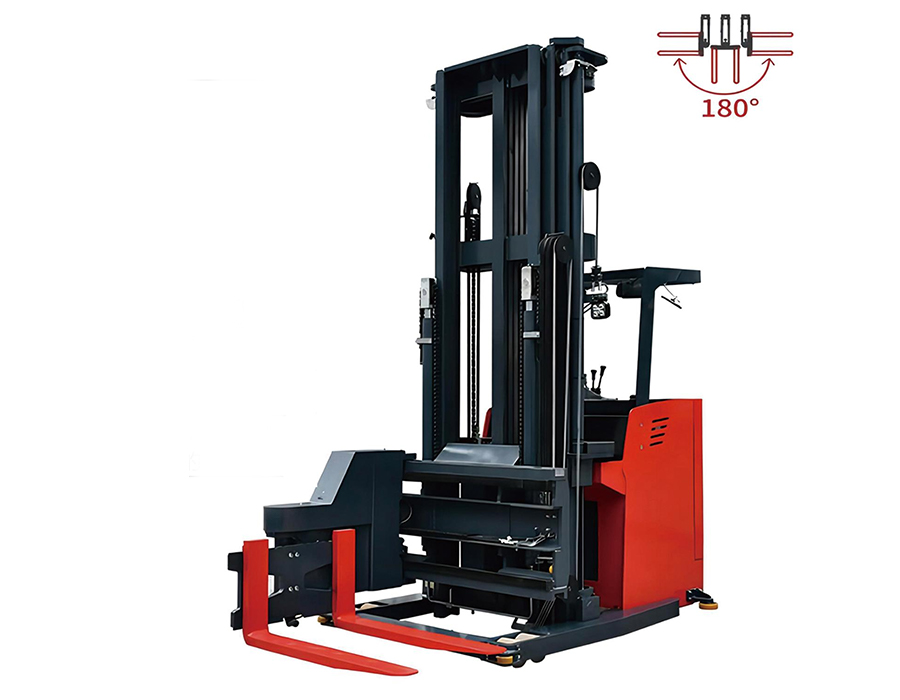
| Équipement auxiliaire | Actionné par des transstockeurs à trois voies sur rails guidés, avec navigation par induction électromagnétique. Prend en charge les modes de fonctionnement homme-up et unité-up. La hauteur de levage maximale est de 14 mètres, avec une largeur d'allée de travail de 1,5 à 2 m, permettant une utilisation plus élevée de l'espace d'entrepôt. | |
| Accessibilité | Vitesse d'accès constante | |
| Principales industries d'application | Convient aux scénarios avec un volume de chargement important, des mouvements de fret peu fréquents, des exigences logistiques élevées et une hauteur libre d'entrepôt disponible élevée. |
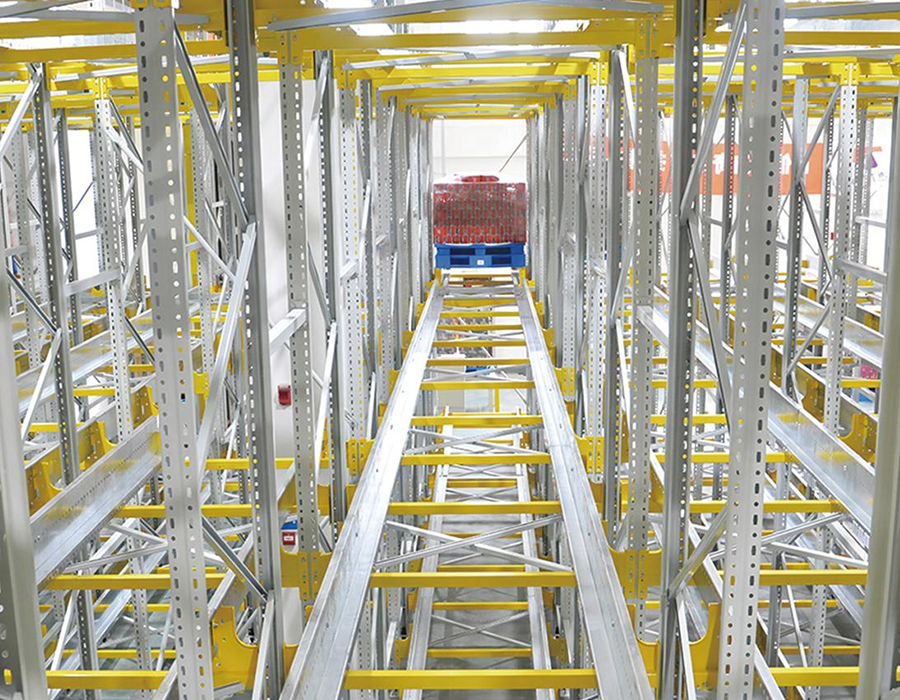
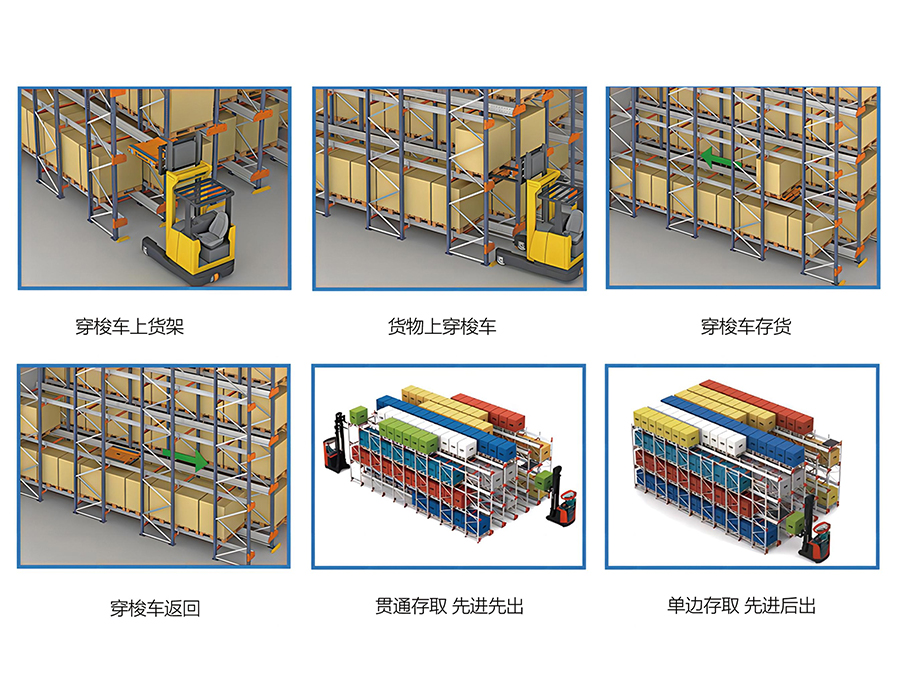
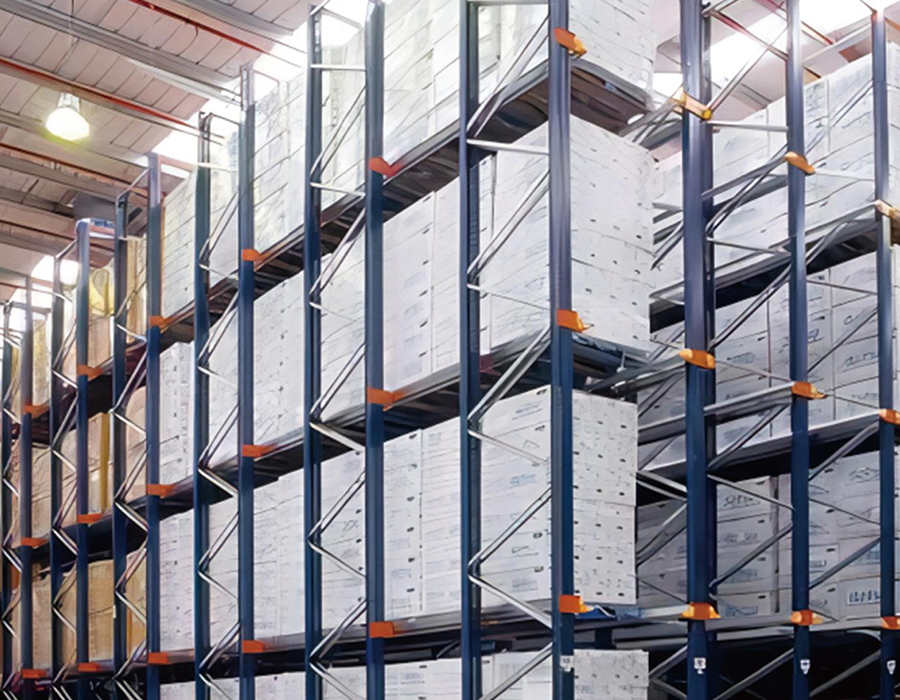
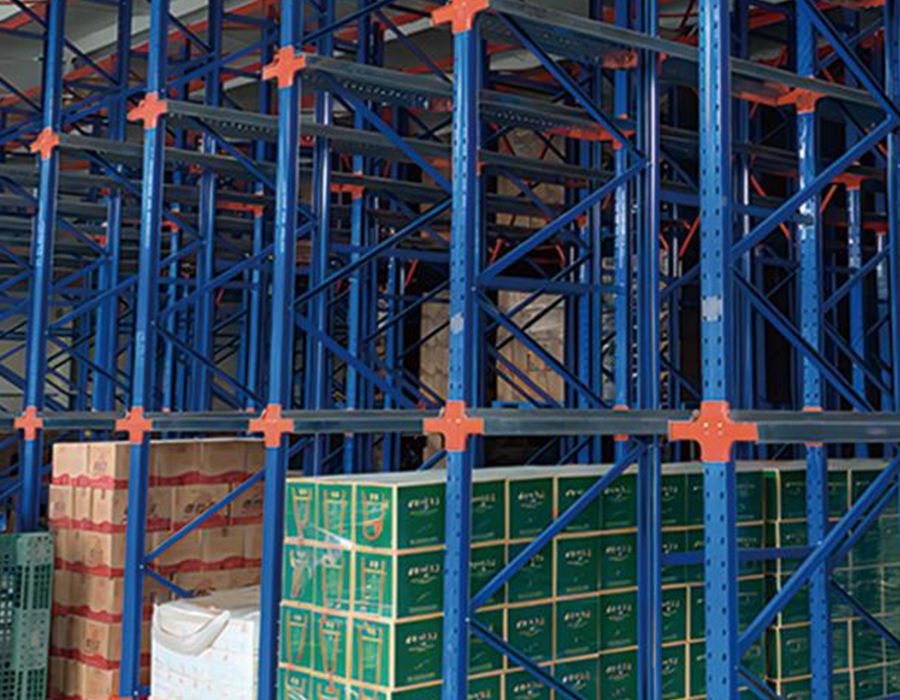
| | Type de bâti | Support de navette |
| Méthode de rotation | Premier entré, dernier sorti (FILO) / Premier entré, premier sorti (FIFO) | |
| Densité de stockage | 70% | |
| Hauteur de stockage maximale | 11m | |
| Équipement auxiliaire | Compatible avec les chariots à mât rétractable robustes et les navettes bidirectionnelles. | |
| Accessibilité | Vitesse d'accès constante | |
| Principales industries d'application | Convient au stockage de gros volumes et de faible variété avec de grandes tailles de lots par SKU, comme la vente en gros, l'entreposage frigorifique, le tabac, la nourriture, les produits pour bébés (couches), les fournitures d'urgence, etc. |
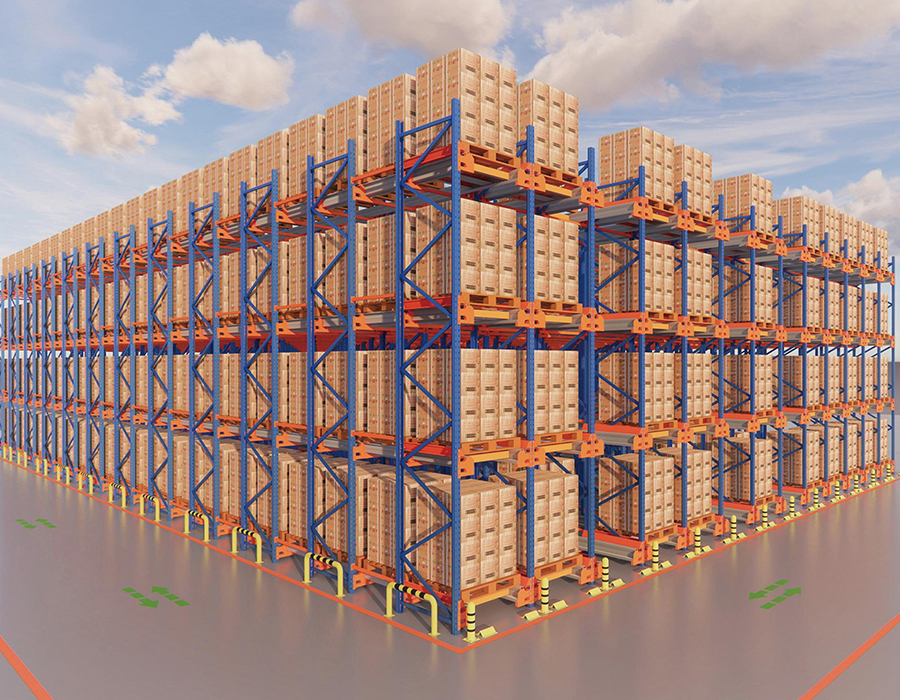
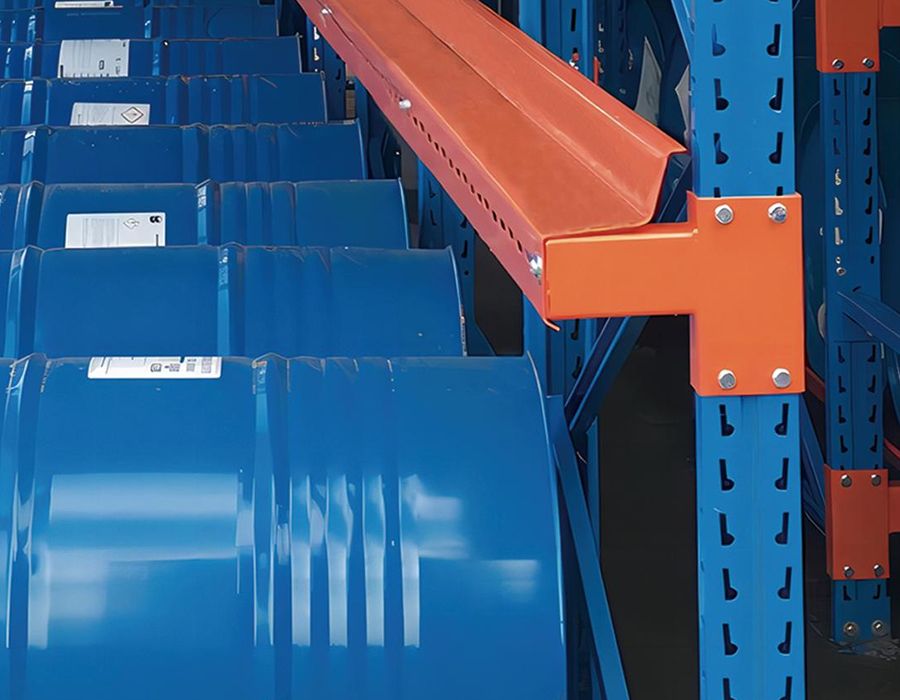
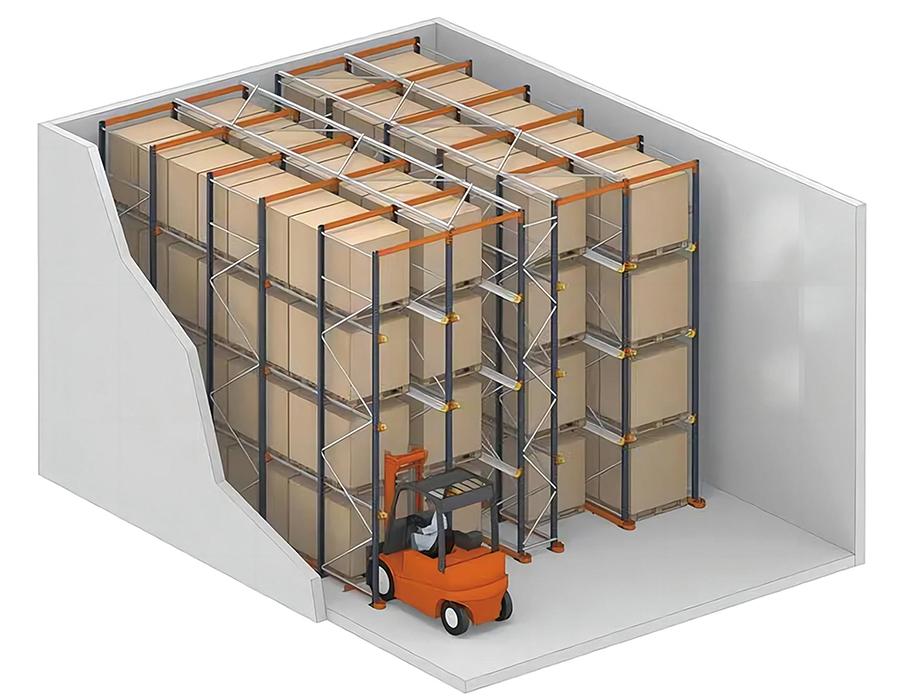
| | Type d'étagère | Rack drive-in / drive-in |
| Méthode de chiffre d'affaires | Premier entré, dernier sorti (FILO) | |
| Taux de capacité de stockage | 50% | |
| Hauteur de stockage maximale | 10m | |
| Équipement auxiliaire | Compatible avec les chariots à mât rétractable pour usage intensif | |
| Tarif d'accès | Vitesse d'accès constante | |
| Principales industries d'application | Convient au stockage de gros volumes et de faible variété avec de grandes tailles de lots par SKU, comme la vente en gros, l'entreposage frigorifique, le tabac, l'alimentation, etc. |
Imaginez un entrepôt à la fin d'un quart de travail : des palettes de produits finis atte...
Lire la suiteLorsqu’un chariot élévateur dépose une palette pleine sur une poutre de rack, la structure reç...
Lire la suiteAnhui Huijian Intelligent Equipment Co., Ltd. a récemment accueilli une délégation de représentan...
Lire la suitePourquoi les racks de moules sont un outil de flux de travail essentiel Dans tout enviro...
Lire la suiteQu'est-ce qu'une étagère légère sans boulons ? Étagères légères sans boulons e...
Lire la suiteLa capacité de charge imprimée sur une fiche technique de rayonnage à palettes industriel pour usage intensif n'est pas une propriété matérielle fixe : il s'agit d'une valeur calculée dérivée de l'interaction entre la qualité de l'acier, l'épaisseur de la section (jauge), la géométrie du profil et la hauteur de la colonne non contreventée. Deux rayonnages avec une qualité d'acier et une capacité indiquée identiques peuvent se comporter très différemment sous charge si leurs profils verticaux diffèrent. Cette distinction est extrêmement importante lors de l'évaluation des devis de fournisseurs qui répertorient uniquement un numéro de capacité sans spécifier la section transversale.
Profils de montants de colonnes en système de rayonnage à palettes robuste Les panneaux sont généralement laminés en sections ouvertes ou semi-fermées, les plus courantes étant les profilés en C, en I et les profils en forme de larme ou de colonne en caisson utilisés dans les applications à grande hauteur. Les canaux en C ouverts sont économiques et simples à fabriquer, mais ont un rayon de giration plus faible autour de l'axe faible, ce qui les rend plus susceptibles au déversement latéral sous compression axiale à mesure que la hauteur augmente. Les colonnes caissons fermées ou semi-fermées distribuent le matériau plus loin de l'axe neutre dans les deux sens, améliorant considérablement la résistance au flambage. C'est pourquoi pratiquement tous les rayonnages de plus de 10 mètres utilisent des profilés caissons ou fermés à parois épaisses.
La réduction des jauges est une méthode courante de réduction des coûts, difficile à détecter sans mesure. Un montant nominal de 2,0 mm produit avec une épaisseur réelle de 1,7 mm perd environ 15 % de sa surface transversale et une part disproportionnée de son moment d'inertie. La conséquence pratique est un rack qui répond à la capacité de charge indiquée dans des conditions idéales de test en laboratoire, mais qui présente des marges de sécurité réduites sous des charges excentriques, des impacts ou des forces dynamiques réelles dues aux opérations de chariot élévateur. Les acheteurs doivent spécifier les tolérances minimales des calibres dans les contrats d'approvisionnement et demander des certificats de matériaux ainsi que des rapports d'inspection dimensionnelle.
La déviation des poutres dans les rayonnages à palettes chargés n'est pas seulement une préoccupation esthétique : c'est un signal structurel ayant des implications directes sur la redistribution de la charge et l'intégrité des connecteurs. Les normes industrielles, notamment le code de rayonnage FEM 10.2.02 et le GB/T 25820 chinois, précisent que la déflexion horizontale des poutres sous pleine charge nominale ne doit pas dépasser la portée/200 comme limite de service. Pour une portée de poutre standard de 2 700 mm, cela équivaut à une déflexion maximale à mi-portée de 13,5 mm. Le dépassement de cette limite ne garantit pas une défaillance immédiate, mais indique que la poutre fonctionne à la limite de son enveloppe de conception.
Ce qui se produit structurellement lorsque les poutres fléchissent excessivement est souvent mal compris. Le principal risque n’est pas la rupture de la poutre, mais le desserrage progressif du connecteur poutre-montant lors de cycles répétés de chargement et de déchargement. La plupart des systèmes de rayonnage à palettes robustes utilisent un connecteur de verrouillage de sécurité à crochet dans lequel la languette de la poutre s'engage dans une fente perforée dans la colonne verticale. Lorsque les poutres fléchissent et se rétablissent à plusieurs reprises sous le placement dynamique des palettes, le connecteur subit un micro-mouvement au point d'engagement. Au fil du temps, ce travail durcit l'acier au niveau de la pointe du crochet, provoquant éventuellement une fissuration de la languette ou une déformation de la fente qui réduit la résistance à l'arrachement du connecteur bien en dessous de sa valeur nominale.
L’approche corrective ne consiste pas toujours à augmenter la profondeur du faisceau. Parfois, la solution la plus efficace consiste à réduire la largeur des travées : passer de 2 700 mm à 2 400 mm de travée réduit considérablement le moment de flexion et la déflexion maximum sans augmenter proportionnellement le poids de l'acier. Notre supports à palettes industriels résistants sont conçus avec des rapports portée/profondeur vérifiés par rapport aux calculs de déflexion réels, et pas seulement aux tableaux de charges statiques, garantissant ainsi que l'intégrité des connecteurs à long terme est maintenue pendant toute la durée de vie du système.
Les calculs de charge standard des rayonnages à palettes supposent que les charges de palettes sont centrées sur les poutres, la palette étant entièrement supportée entre les deux rails de poutre. Dans la pratique, les palettes surplombent fréquemment la face de la poutre, sont placées de manière asymétrique entre les rails ou sont placées avec leurs longerons parallèles à la poutre plutôt que perpendiculaires. Chacun de ces écarts introduit des excentricités de charge dont les tableaux de capacité standard ne tiennent pas compte, mais qui se produisent pourtant régulièrement dans les entrepôts à haut débit.
Lorsqu'une palette surplombe la face de la poutre avant de 100 à 150 mm (ce qui est courant avec les palettes GMA sur des largeurs de baie plus étroites), le point de charge effectif se déplace vers l'avant du plan du cadre vertical. Cela introduit un moment de basculement sur la poutre avant auquel le connecteur doit résister en plus de sa charge de cisaillement vertical. La demande combinée peut dépasser la résistance nominale à l'arrachement du connecteur à des charges bien inférieures à la capacité de palette déclarée de la poutre. Le même effet se produit lorsque les palettes sont placées avec des longerons parallèles aux poutres, créant deux charges linéaires concentrées plutôt qu'un contact superficiel réparti sur toute la base de la palette.
Une mesure d'atténuation pratique utilisée dans les systèmes de rayonnages à palettes robustes manipulant des palettes irrégulières est l'installation de barres de support de palettes - des traverses placées perpendiculairement aux poutres au milieu de la baie. Ces barres fournissent un troisième point de contact pour les palettes, convertissant le chargement ponctuel en chargement réparti et réduisant la déflexion des poutres jusqu'à 40 % pour le même poids de palette. Ils empêchent également les palettes de tomber entre les poutres en cas de défaillance du connecteur de poutre, ajoutant ainsi une fonction de sécurité secondaire significative.
La profondeur du cadre vertical — la dimension mesurée d'avant en arrière entre les deux colonnes verticales qui forment un cadre — est souvent spécifiée au minimum nécessaire pour supporter la charge déclarée, qui pour les rayonnages sélectifs standard à simple profondeur est généralement de 800 mm ou 1 000 mm. Cependant, la profondeur du cadre a un effet direct et significatif sur la stabilité du système de rayonnage contre les forces de renversement, et le choix de la profondeur minimale dans toutes les applications constitue une fausse économie dans les environnements exigeants.
| Profondeur du cadre | Application typique | Renverser la résistance | Impact de l'empreinte de base | Coût matériel relatif |
| 600mm | Usage léger à moyen, faibles hauteurs | Faible | Minime | Référence de base |
| 800mm | Rayonnage sélectif standard jusqu'à 8 m | Modéré | Impact mineur sur l'allée | 8 à 12 % |
| 1 000 mm | Rayonnage à palettes robuste, grande hauteur | Bon | Modéré | 18 à 22 % |
| 1 200 mm | Charges très lourdes, zones sismiques, AS/RS | Excellent | Important – nécessite une refonte des allées | 28 à 35 % |
Dans les systèmes de rayonnages à palettes pour charges lourdes à grande hauteur de plus de 10 mètres, le rapport d'élancement du montant (sa hauteur divisée par son rayon de giration minimum) devient le paramètre de conception déterminant plutôt que la charge axiale seule. Les cadres plus profonds soutiennent intrinsèquement le montant à une distance horizontale plus longue de l'axe central de la colonne, ce qui augmente le rayon de giration effectif de l'ensemble du cadre et augmente la charge critique de flambement. C'est pourquoi le coût supplémentaire des matériaux d'un cadre de 1 000 mm ou 1 200 mm est généralement justifié par une réduction du poids requis de la section verticale qui compense en partie le coût supplémentaire des éléments de contreventement diagonaux plus larges.
La plupart du personnel de l'entrepôt et même de nombreuses équipes d'approvisionnement supposent que les boulons d'ancrage des racks résistent principalement aux forces de cisaillement horizontales – la poussée latérale provoquée par les impacts des chariots élévateurs ou l'activité sismique. En réalité, le cas de charge déterminant pour les ancrages de base de rack dans la plupart des configurations de rayonnages à palettes à usage intensif est la tension d'extraction verticale et non le cisaillement horizontal. Comprendre cela inverse la logique selon laquelle les ancrages doivent être spécifiés et inspectés.
Le mécanisme est simple : lorsqu'un cadre de rack est soumis à un moment de renversement, qu'il s'agisse d'une charge de palette excentrique, d'un impact de chariot élévateur en hauteur ou d'une accélération latérale sismique, la plaque de base du côté tension du cadre se soulève plutôt que de glisser. Le boulon d'ancrage de ce côté doit résister à toute la force de soulèvement en tension. Pour un rayonnage robuste de 10 m de haut chargé jusqu'à 4 000 kg par niveau sur cinq niveaux, la force de soulèvement calculée au niveau de l'ancrage de tension sous un impact de conception peut dépasser 15 à 20 kN. Les chevilles à expansion standard M12 dans le béton standard atteignent des capacités d'arrachement de seulement 8 à 12 kN en fonction de la profondeur d'ancrage et de la qualité du béton, soit bien en dessous de la demande.
L'approche de spécification correcte implique trois paramètres vérifiés : la résistance à la compression du béton sur le lieu d'installation (minimum C25 pour la plupart des applications lourdes), la profondeur d'ancrage des ancrages (pas seulement la longueur des boulons - l'encastrement effectif après avoir tenu compte de l'épaisseur de la plaque de base et de tout coulis de nivellement) et la distance du bord du joint ou du bord en béton le plus proche. Les résultats des tests d'arrachement des chevilles d'essai installées sur site constituent la méthode de vérification la plus fiable et devraient être requis pour tout projet où la demande de soulèvement calculée approche plus de 60 % de la capacité d'arrachement catalogue de la cheville.
Largeur d'allée dans un rayonnage à palettes industriel résistant l'aménagement n'est pas simplement une décision de gestion du trafic : il s'agit d'une contrainte d'ingénierie système qui détermine simultanément le type de chariot élévateur, la hauteur maximale du rack, le débit et la densité totale de stockage. Ces variables sont étroitement couplées et l’optimisation de l’une sans modéliser les autres produit des résultats sous-optimaux qui sont coûteux à corriger après l’installation.
Les trois principales catégories d'allées créent chacune un ensemble distinct de contraintes en cascade :
Chez Huijian, notre processus d'ingénierie d'aménagement commence par les spécifications du chariot élévateur plutôt que de s'y terminer. Concevoir d'abord le système de rayonnages, puis sélectionner un chariot élévateur à monter est une erreur de séquencement courante qui oblige à des compromis sur la largeur des allées et la hauteur des rayonnages qui réduisent l'efficacité globale de l'entrepôt.
L'épaisseur du revêtement en poudre est la spécification la plus souvent citée lors de la comparaison de la qualité de la finition de surface entre les fournisseurs de rayonnages à palettes industriels robustes. Une spécification standard d’une épaisseur de film sec de 60 à 80 microns est largement référencée, et la plupart des fabricants réputés respectent ce seuil. Cependant, l'épaisseur du revêtement à elle seule est un indicateur incomplet de la résistance à la corrosion et de la longévité de l'adhésion du revêtement dans des environnements industriels réels : le processus de prétraitement avant l'application de la poudre est la variable la plus critique.
La séquence de prétraitement standard pour l'acier des rayonnages industriels comprend le dégraissage, le décapage de la surface ou le grenaillage pour éliminer le tartre et la rouille, la phosphatation pour créer un revêtement de conversion qui se lie chimiquement à la surface de l'acier, et un rinçage final par passivation avant l'application de la poudre. La couche de phosphate constitue la base d'adhésion. Sans elle, les revêtements en poudre appliqués sur de l'acier nu ou insuffisamment préparé se décolleront au niveau des bords coupés et des zones d'impact en 12 à 24 mois dans des environnements humides ou chimiquement actifs, quelle que soit l'épaisseur du revêtement. Les tests au brouillard salin selon la norme ISO 9227 pendant 500 heures minimum constituent une référence de qualité significative ; les fournisseurs devraient être en mesure de fournir des certificats de test plutôt que de simples spécifications.
Pour les applications d'entreposage frigorifique où les rayonnages fonctionnent à des températures inférieures à -20°C, les revêtements en poudre polyester standard deviennent cassants et perdent leur résistance aux chocs. Les revêtements hybrides époxy-polyester ou la galvanisation à chaud sont les spécifications appropriées dans ces environnements. Le choix entre eux implique un compromis entre coût et accessibilité : la galvanisation à chaud offre une résistance supérieure à la corrosion à long terme et survit aux dommages mécaniques sans délaminage, mais les sections galvanisées endommagées ne peuvent pas être réparées sur site avec de la peinture, tandis que les composants à revêtement hybride peuvent être retouchés. Avec nos six lignes de production et nos processus de revêtement internes dans notre usine de 58 000 mètres carrés, nous maintenons un contrôle direct sur la qualité du prétraitement à chaque étape – ce que les processus de revêtement sous-traités ne peuvent pas garantir de manière fiable.
Les panneaux d'affichage de charge (les plaques montées sur les rayonnages qui affichent les charges maximales autorisées par travée, par niveau de poutre et par cadre vertical) sont exigés par la plupart des normes nationales de rayonnages industriels, y compris la norme chinoise GB/T 25820 et la norme européenne EN 15635. Dans la pratique, ils sont souvent traités comme une formalité de conformité plutôt que comme un outil opérationnel, ce qui réduit considérablement leur valeur de sécurité.
Un avis de chargement correctement spécifié pour un système de rayonnage à palettes robuste doit communiquer plus d'un seul numéro de capacité totale de baie. Les avis de chargement utiles sur le plan opérationnel incluent les informations suivantes :
Le défi plus pratique est que les avis de chargement ne sont efficaces que lorsque le personnel qui les lit comprend la signification des chiffres dans le contexte de leur inventaire réel. Une capacité de 2 000 kg par niveau de poutre est un chiffre abstrait pour un opérateur de chariot élévateur à moins qu'il n'ait été traduit en un nombre de palettes spécifique et une référence de type de produit. Les installations qui complètent l'avis de chargement standard avec une carte de référence spécifique au produit — par exemple, « maximum 2 palettes de produit A ou 1 palette de produit B par niveau » — signalent une conformité significativement meilleure des opérateurs aux limites de charge que celles qui affichent uniquement l'avis standard d'ingénierie.
Notre équipe professionnelle
Est prêt à vous soutenir.


 Fabricants de supports de stockage d’entrepôt