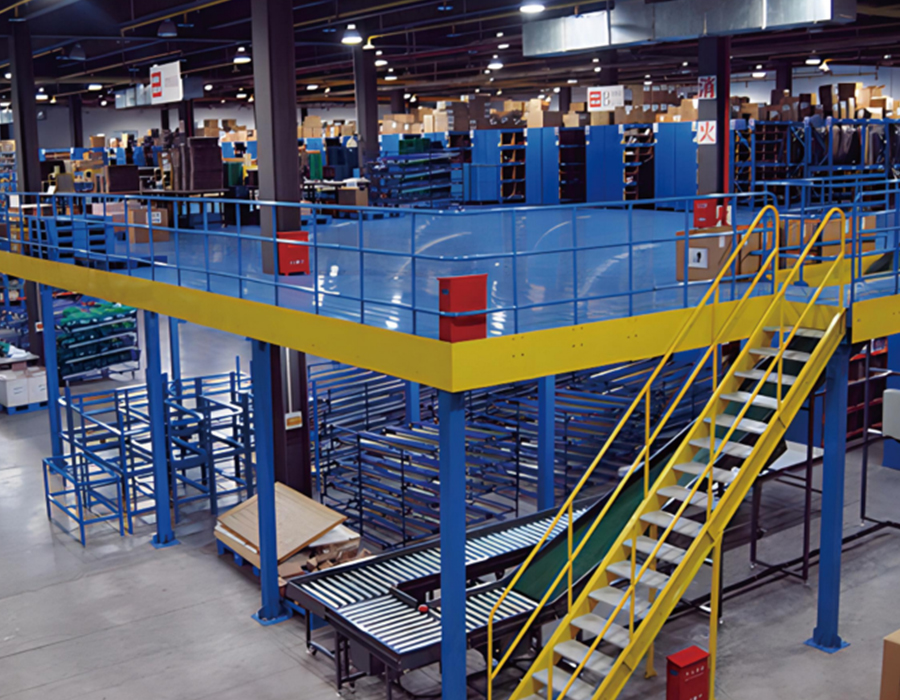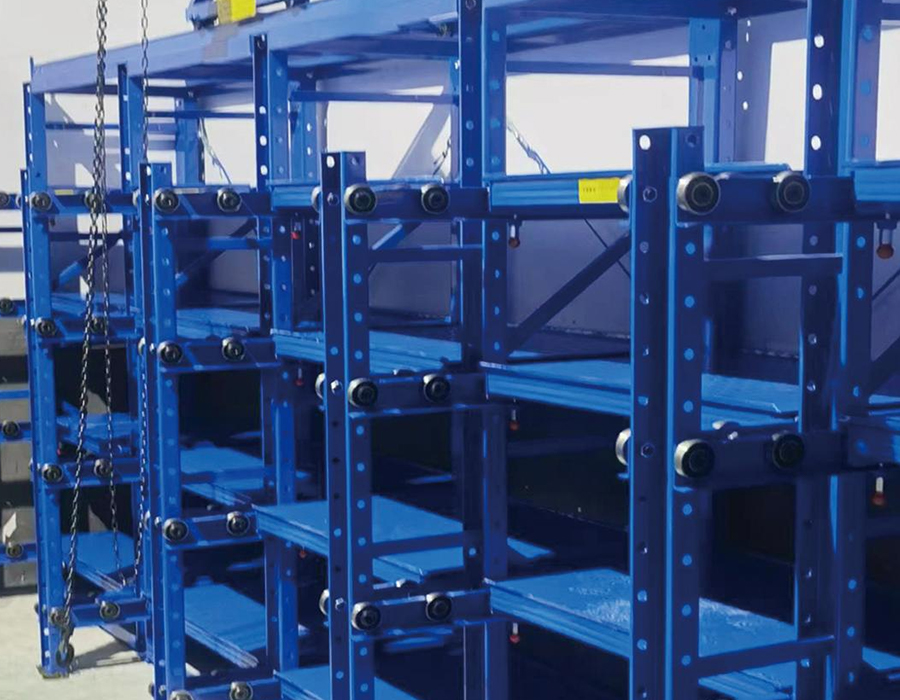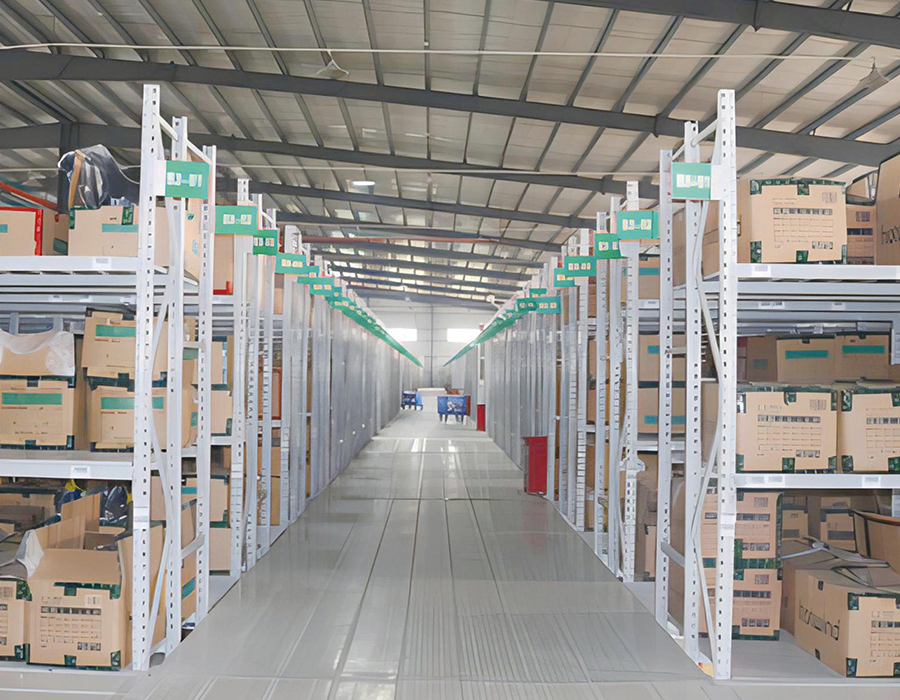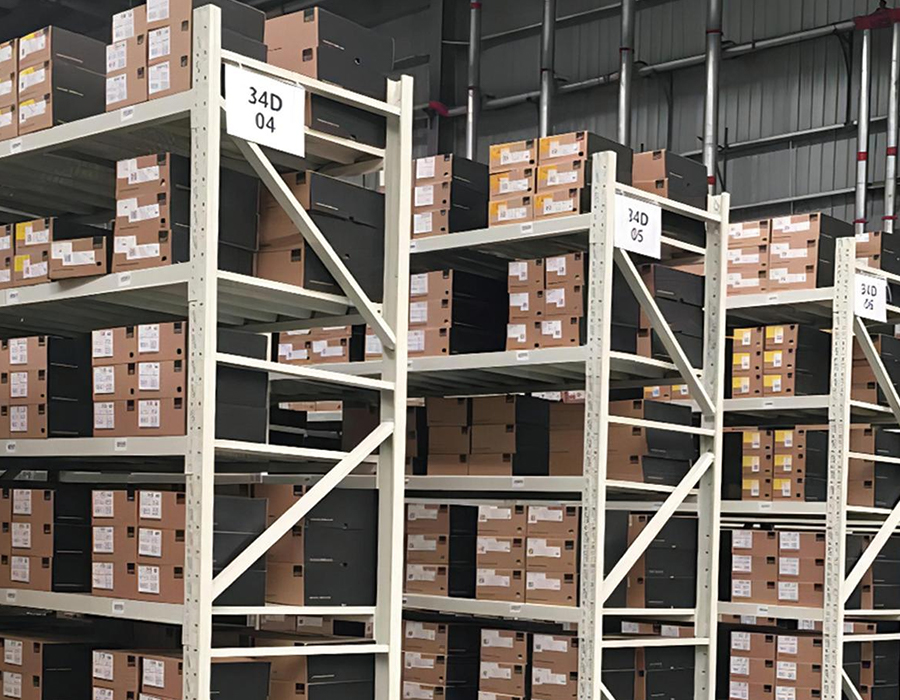
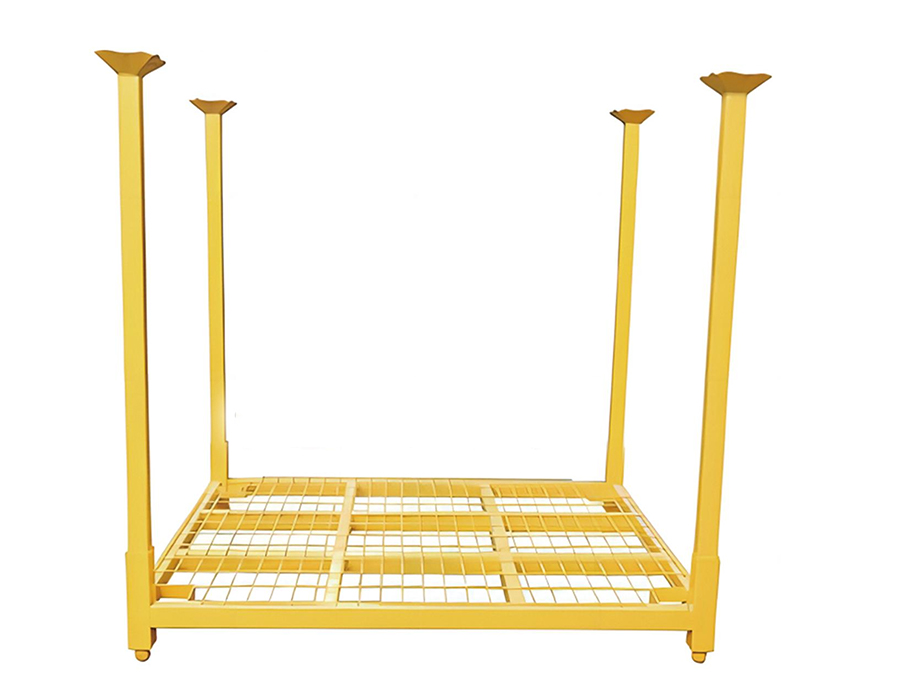
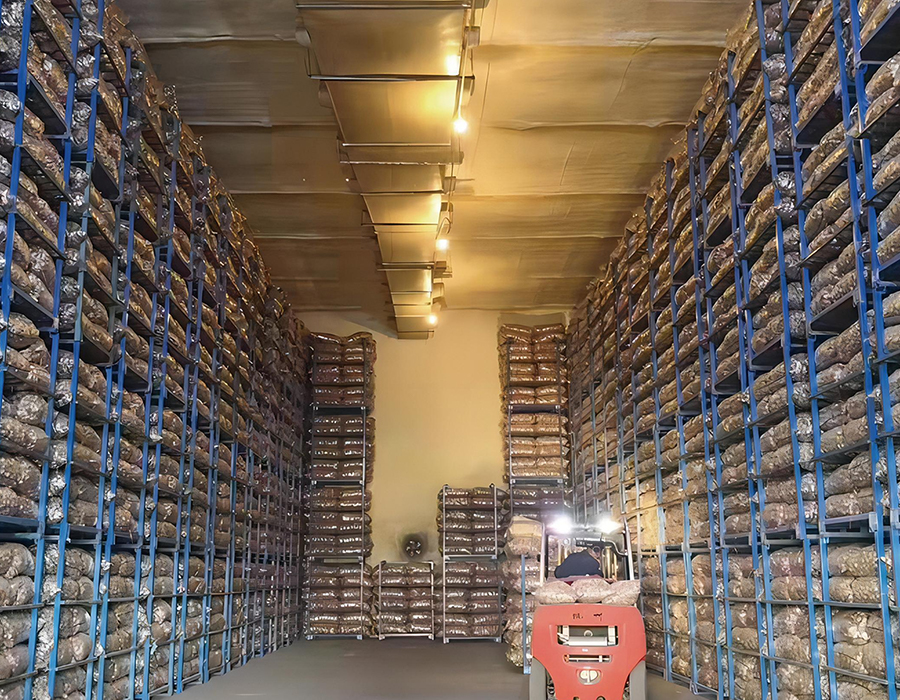
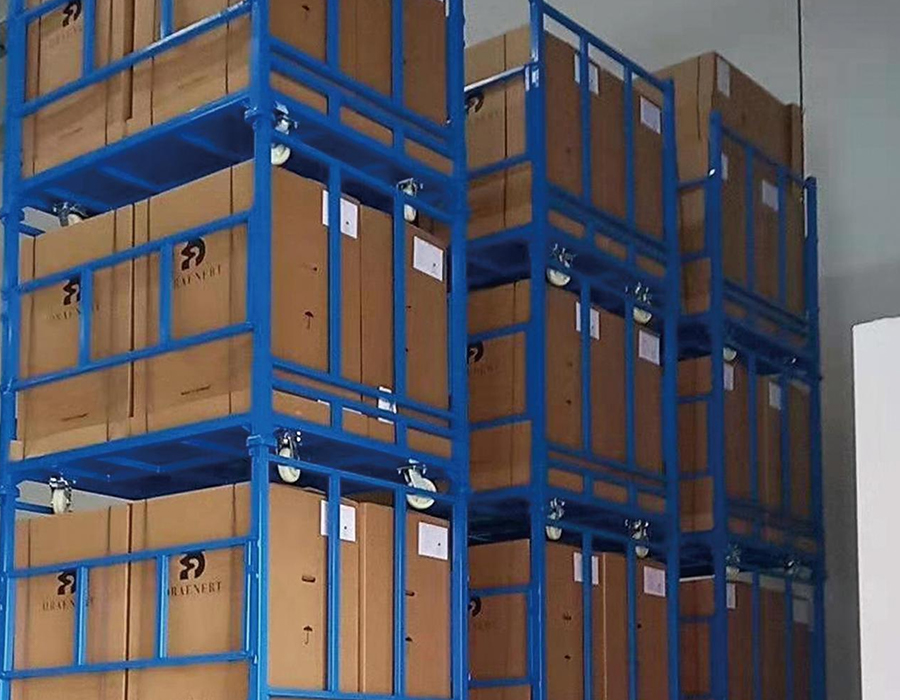
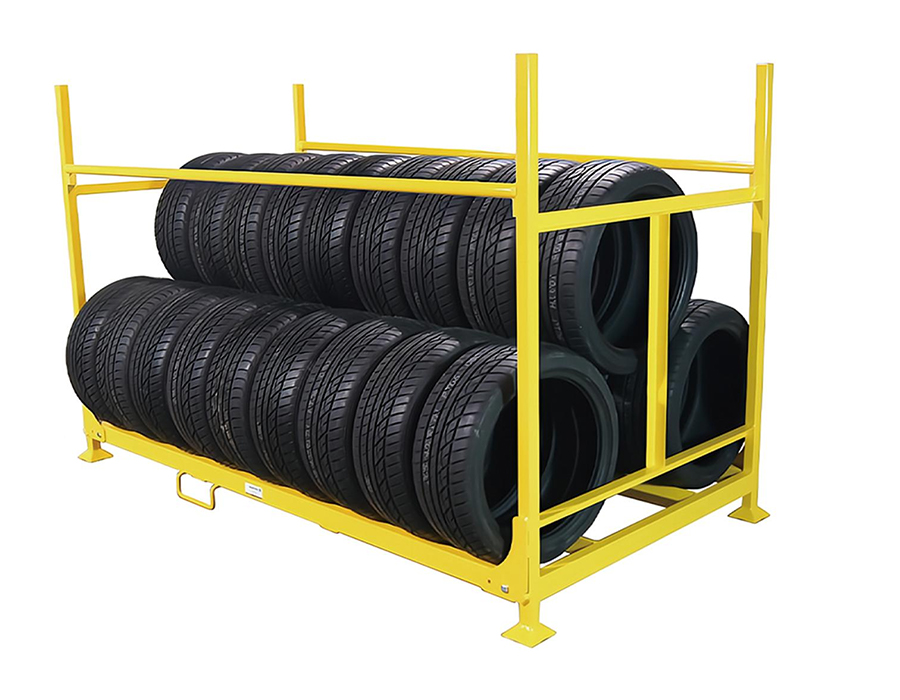
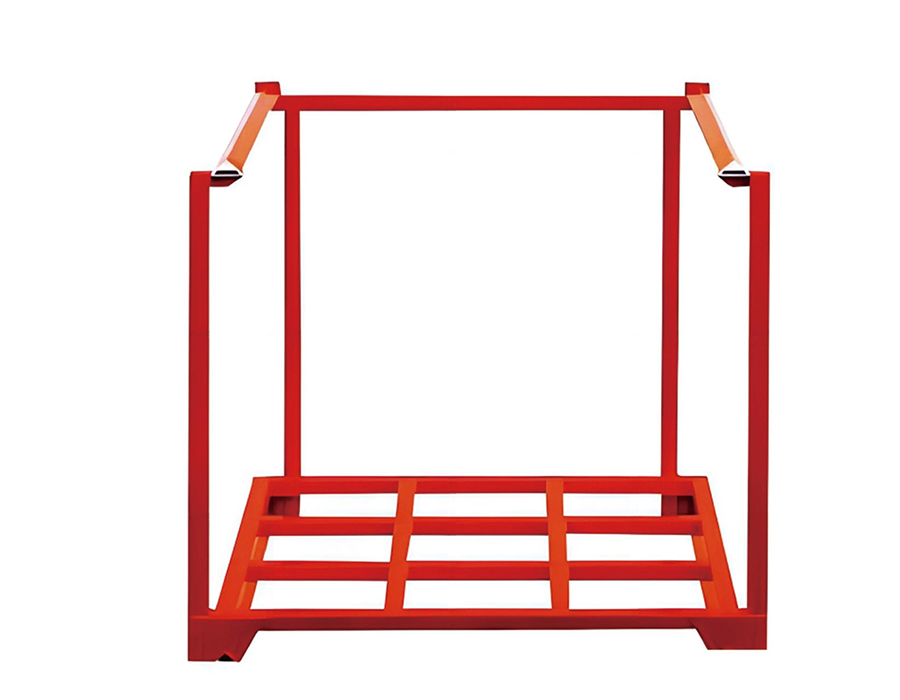
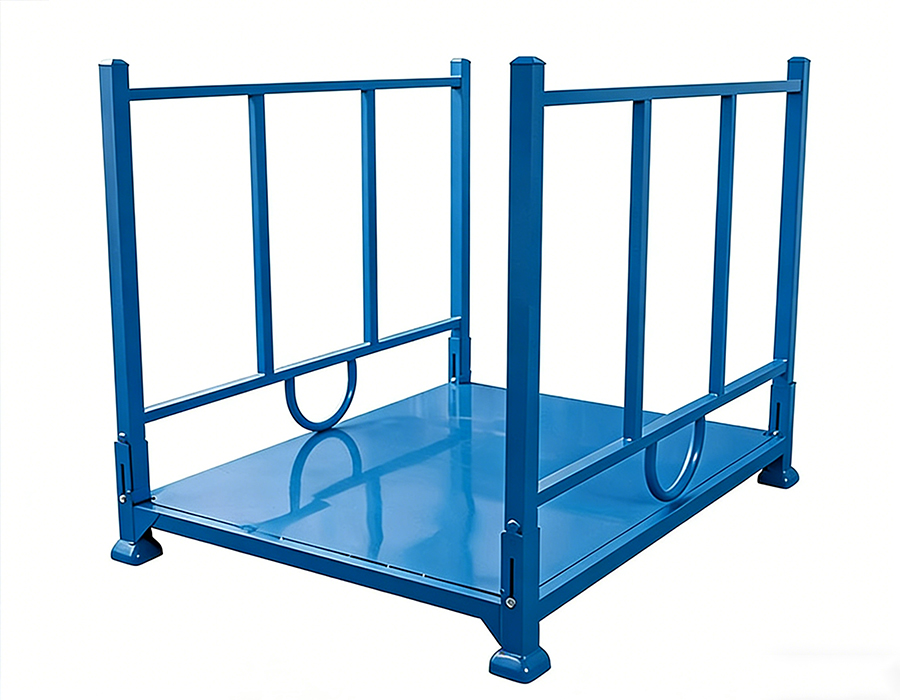
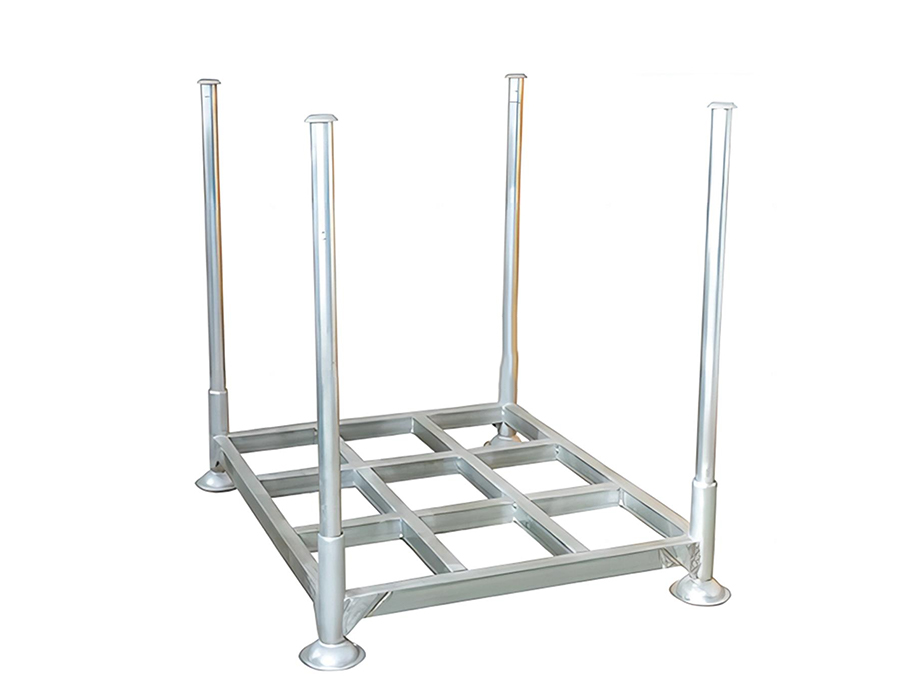
Les racks empilables sont des systèmes de stockage unifiés conçus pour le fonctionnement avec des chariots élévateurs et l'empilage vertical à plusieurs niveaux, disponibles dans des configurations d'entreposage frigorifique fixes, pliables, post-palettes et à grille inversée pour répondre aux diverses exigences des différents environnements de stockage et types de produits.
Toutes les variantes sont fabriquées en acier à haute résistance pour garantir l'intégrité structurelle et des performances d'empilage multi-niveaux stables. Les modèles pour chambres froides sont traités selon des normes anticorrosion spécialisées pour des performances fiables à long terme dans des environnements à basse température et à forte humidité ; Les modèles pliables et post-type réduisent à une fraction de leur volume chargé lorsqu'ils sont vides, permettant ainsi des économies significatives sur les coûts logistiques de transport de retour.
La conception des produits équilibre la visibilité de la cargaison et la facilité d'accès : les variantes de pont à mailles ouvertes permettent des contrôles visuels des stocks sans déplacer les marchandises ; les mécanismes de pliage et les connexions de poteaux sont validés par des tests de durabilité cycliques pour une fiabilité à long terme et une faible maintenance.
Largement déployé dans la logistique de la chaîne du froid alimentaire, le stockage des matières premières manufacturières, les composants automobiles, les chantiers portuaires à ciel ouvert et les chaînes d'approvisionnement en boucle fermée — une solution flexible et efficace pour augmenter la densité de stockage par mètre carré et réduire les coûts globaux d'entreposage et de logistique.
Imaginez un entrepôt à la fin d'un quart de travail : des palettes de produits finis atte...
Lire la suiteLorsqu’un chariot élévateur dépose une palette pleine sur une poutre de rack, la structure reç...
Lire la suiteAnhui Huijian Intelligent Equipment Co., Ltd. a récemment accueilli une délégation de représentan...
Lire la suitePourquoi les racks de moules sont un outil de flux de travail essentiel Dans tout enviro...
Lire la suiteQu'est-ce qu'une étagère légère sans boulons ? Étagères légères sans boulons e...
Lire la suiteLe mécanisme d'empilage dans supports de pile d'entrepôt - où les poteaux d'angle d'un panier supérieur s'insèrent dans des douilles à collier ou des coupelles réceptrices sur le panier inférieur - semble mécaniquement simple, mais la géométrie de cette connexion régit à la fois la stabilité latérale de la colonne empilée et le nombre maximum pratique de niveaux pouvant être atteint en toute sécurité sous charge. La profondeur d'engagement du poteau dans l'emboîture du collier est la dimension la plus critique : une profondeur d'engagement insuffisante permet au panier supérieur de basculer sous une charge excentrique, tandis qu'une hauteur excessive du poteau au-dessus du collier peut provoquer un flambement du poteau avant que le collier n'assure une retenue latérale.
La plupart des conceptions de rayonnages métalliques d'entrepôt standard utilisent une profondeur de post-engagement de 50 à 80 mm, ce qui fournit une contrainte latérale adéquate pour un empilement à deux ou trois niveaux sous des charges uniformément réparties. Cependant, lorsque les charges sont décentrées (ce qui est courant lorsque des pièces de forme irrégulière, des barres longues ou des conteneurs partiellement remplis sont stockés), la charge excentrique génère un moment de basculement auquel la connexion à collier doit résister. À trois ou quatre niveaux de hauteur, le bras de moment depuis l'excentricité de charge jusqu'à la connexion du collier le plus bas multiplie la force latérale à la base par le nombre de hauteurs de niveau, ce qui signifie qu'une excentricité structurellement sans conséquence à un niveau peut devenir un problème de stabilité à quatre niveaux avec la même charge.
Le contrôle de conception déterminant pour les colonnes de rayonnages d'entrepôt à plusieurs niveaux n'est pas la capacité de compression axiale (les poteaux en acier sont presque toujours adéquats en compression pure) mais l'interaction combinée axiale et flexion au point d'engagement du collier, où le poteau est simultanément comprimé par le poids au-dessus et plié par la réaction de retenue latérale du collier. Les fabricants qui évaluent leurs racks empilés uniquement en fonction de la charge axiale statique sans spécifier d'hypothèse d'excentricité ou de nombre maximum de niveaux pour une charge donnée fournissent des spécifications incomplètes. Les acheteurs exploitant des racks empilés à trois niveaux ou plus doivent demander les données d'interaction de charge combinée, et pas seulement la charge nominale par rack.
Les poteaux d'angle verticaux de supports de pile en métal d'entrepôt sont produits dans plusieurs profils de section transversale, et le choix entre eux affecte non seulement les performances structurelles mais également la cohérence de l'ajustement du collier, la résistance aux dommages de surface et la facilité de réparation après impact. Les trois profils de poteaux les plus courants sont le tube rond, le tube carré et la section angulaire, chacun ayant des caractéristiques distinctes qui les rendent plus ou moins adaptés en fonction de l'environnement d'exploitation.
| Profil de poste | Efficacité structurelle | Cohérence de l’ajustement du col | Comportement des dommages causés par l'impact | Application typique |
| Tube rond | Élevé – force égale dans toutes les directions | Excellent — la douille circulaire est auto-centrée | Bosses localement sans perte de section globale | Empilage robuste et de haut niveau |
| Tube carré | Bon — dépendant de l'orientation | Bon – alignement des coins requis | Les dommages aux coins réduisent considérablement la section | Usage moyen, utilisation standard en entrepôt |
| Section d'angle | Modéré – section ouverte susceptible à la torsion | Modéré – sensible à l’alignement | Déformation de la jambe fréquente sous impact latéral | Travaux légers, manipulations peu fréquentes |
Les poteaux en tube rond présentent un avantage structurel qui est souvent sous-estimé : leur moment d'inertie polaire est égal dans toutes les directions latérales, ce qui signifie qu'ils résistent de la même manière à la flexion, que la charge latérale vienne de l'avant, du côté ou en diagonale. Ceci est particulièrement important dans les applications de rayonnages empilés où la direction de chargement potentiel des pointes est imprévisible : un chariot élévateur poussant une colonne empilée sous n'importe quel angle rencontre la même résistance quelle que soit la direction d'approche. En revanche, les poteaux en tube carré ont une résistance à la flexion plus élevée autour de leurs axes centroïdaux alignés avec les faces du tube, mais une résistance plus faible autour de l'axe diagonal – la direction la plus couramment sollicitée lors d'un impact oblique de chariot élévateur. Pour travaux lourds supports de pile en acier d'entrepôt fonctionnant dans des environnements très fréquentés par les chariots élévateurs, les poteaux à tube rond surpassent systématiquement les tubes carrés en termes de résistance aux impacts malgré une épaisseur de paroi similaire ou inférieure.
Le pont - la plate-forme porteuse horizontale d'un rayonnage d'entrepôt - est fabriqué dans plusieurs configurations qui ont des conséquences directes sur la stabilité du produit, la répartition de la charge sur la structure du pont et la praticité du chargement et du déchargement de différents types de produits. La sélection d’une mauvaise configuration de plateau pour le produit stocké est une cause fréquente de dommages au produit, de difficultés de manipulation et d’usure prématurée du plateau qui peut être évitée grâce à un processus de spécification plus délibéré.
Les plateaux en treillis métallique soudé assurent la ventilation et la visibilité à travers la surface du plateau, ce qui les rend appropriés pour les produits stockés qui bénéficient d'un flux d'air : pièces automobiles sujettes à la condensation, conteneurs de qualité alimentaire nécessitant une inspection sans dépilage et composants qui doivent être visibles pour la vérification des stocks sans ouvrir le rack. La limite du treillis métallique est que la capacité portante par unité de surface est inférieure à celle d'une plaque solide à poids de matériau équivalent, et les ouvertures du treillis peuvent accrocher des attaches saillantes, des attaches de câble ou un emballage irrégulier, provoquant des dommages lors du glissement ou du traînage des charges sur la surface. Le diamètre du treillis métallique et la taille de l'ouverture doivent être adaptés au plus petit composant ou élément d'emballage susceptible d'être placé sur le pont. Une ouverture de treillis de 50 mm × 50 mm est trop grande pour les racks stockant des pièces de petite taille qui peuvent partiellement pénétrer dans le treillis sous leur propre poids.
Les plateaux en tôles pleines, généralement en acier laminé à froid ou à chaud de 3 à 6 mm, fournissent une surface d'appui continue qui répartit les charges concentrées des produits à fond irrégulier plus efficacement que le treillis. Ils constituent le choix idéal pour stocker des produits ayant un faible encombrement au sol : conteneurs cylindriques, pièces moulées en forme ou tout produit qui reposerait sur un ou deux treillis métalliques seulement plutôt que de s'étendre sur la grille maillée. La limite pratique est le poids : un plateau en plaques pleines de 1 200 mm × 1 000 mm avec une épaisseur de 5 mm ajoute environ 47 kg au poids du rack vide, qui s'accumule rapidement dans une flotte de racks empilés en acier d'entrepôt qui sont manipulés et repositionnés fréquemment.
Les tabliers en acier ondulé ou nervuré offrent un avantage en termes d'efficacité structurelle : la section profilée offre une résistance à la flexion nettement supérieure à celle des tôles plates pour la même épaisseur de matériau, permettant ainsi d'augmenter la capacité de portée du tablier sans augmentation proportionnelle du poids propre. Les arêtes de surface offrent également un certain degré de retenue latérale pour les produits à fond plat, réduisant ainsi le glissement lors de la manipulation. La limite réside dans le nettoyage : les résidus de produits, les lubrifiants et les particules contaminées s'accumulent dans les cannelures du pont et sont difficiles à nettoyer complètement, ce qui rend les ponts en carton ondulé impropres aux environnements de stockage en contact avec les aliments ou réglementés par les produits pharmaceutiques où l'hygiène des surfaces doit être vérifiable.
Les rayonnages métalliques pour entrepôts vides présentent un défi important en matière de gestion de l'espace dans les installations où l'utilisation des rayonnages fluctue en fonction des cycles de production ou d'inventaire. Une production complète peut nécessiter 500 racks en utilisation active simultanément ; entre les courses, ces racks doivent être stockés sans occuper l'espace nécessaire à d'autres opérations. L'imbrication (réduire le rack dans une configuration compacte qui permet de stocker plusieurs racks vides dans l'encombrement d'un seul) est la principale solution, mais le taux d'imbrication et le mécanisme par lequel l'imbrication est réalisée varient considérablement selon les conceptions de rack et affectent l'efficacité opérationnelle d'une manière qui s'étend bien au-delà du calcul de l'espace de stockage.
Le taux d'imbrication décrit le nombre de racks vides repliés occupant l'espace vertical d'un rack chargé. Un rapport d'imbrication de 4:1 signifie que quatre racks vides s'empilent à la hauteur d'un rack chargé, réduisant ainsi les besoins en espace de stockage vide à 25 % de l'espace de stockage actif. Pour obtenir des taux d'emboîtement élevés, il faut que la hauteur des poteaux d'angle du rack au-dessus de la surface du pont une fois replié soit minimisée. En pratique, cela signifie que les poteaux doivent soit se replier, se détacher, soit tomber en dessous du niveau du pont pendant l'emboîtement. Les conceptions à poteaux pliants atteignent les ratios d'emboîtement les plus élevés (souvent 5:1 ou 6:1), mais introduisent une complexité mécanique au niveau des points de charnière qui sont vulnérables aux dommages dans des environnements de manipulation difficiles et nécessitent une inspection avant chaque utilisation pour vérifier que les loquets des poteaux sont entièrement engagés.
Les racks à montants fixes avec une géométrie de montant conique — où la partie supérieure de chaque montant a un diamètre légèrement plus petit que celui du bas, permettant aux montants d'un rack supérieur vide de glisser plus loin à l'intérieur des douilles de collier du rack inférieur que pendant le fonctionnement chargé — atteignent des ratios d'emboîtement de 3:1 à 4:1 sans composants de pliage mécanique. Cette simplicité de conception réduit les besoins de maintenance et élimine le mode de défaillance d'un pli non verrouillé qui entraîne un effondrement ultérieur pendant le chargement. Le compromis est un taux d'imbrication inférieur à celui des conceptions pliantes et une opération d'imbrication qui nécessite un alignement vertical minutieux pendant l'empilage, ce qui ralentit le processus d'imbrication dans les opérations de consolidation de racks vides à grand volume.
Chez Huijian, notre gamme de rayonnages métalliques pour entrepôts est conçue selon plusieurs configurations d'emboîtement, avec une géométrie de poteaux et des dimensions de collier développées par notre centre R&D interne pour optimiser le rapport d'emboîtement pour chaque classe de charge — garantissant que le stockage en rack vide consomme le minimum d'espace au sol possible sans sacrifier la fiabilité structurelle de l'engagement des poteaux dans des conditions d'empilage chargé.
Les rayonnages en acier pour entrepôts utilisés dans les zones de stockage extérieures, les installations logistiques en bord de mer, les environnements de transformation des aliments ou les entrepôts de produits chimiques sont confrontés à des problèmes de corrosion que le revêtement en poudre standard ne peut à lui seul résoudre de manière fiable sur une durée de vie de plusieurs années. Comprendre la hiérarchie des traitements de surface disponibles et les conditions qui régissent leur sélection est essentiel pour spécifier des rayonnages empilés qui maintiendront leur intégrité structurelle et leur apparence pendant la période de service requise sans nécessiter de revêtement ou de remplacement prématuré.
Les performances de protection contre la corrosion des traitements de surface sont généralement comparées à l'aide d'heures d'essai au brouillard salin conformément à la norme ISO 9227, ce qui accélère l'environnement de corrosion pour permettre une comparaison dans une période d'essai. Les critères de performance typiques pour les traitements de racks empilés sont les suivants :
Pour les rayonnages empilés qui font la transition entre le stockage intérieur et la mise en scène extérieure – un modèle opérationnel courant dans les chaînes d'approvisionnement de l'automobile et des matériaux de construction – le système époxy-polyester double couche représente la spécification la plus pratique : une résistance à la corrosion nettement meilleure que le revêtement en poudre standard, à un coût plus élevé de 25 à 35 %, et entièrement réparable avec des revêtements compatibles appliqués sur le terrain en cas de dommages localisés.
La capacité nominale d'un rayonnage d'entrepôt est calculée en supposant que la charge est uniformément répartie sur la surface du pont et que le centre de gravité de la charge est situé au centre géométrique du rayonnage. En pratique, ces deux hypothèses sont régulièrement violées — et les conséquences structurelles d'une charge non uniforme dans des configurations de racks empilés sont plus graves qu'elles ne le seraient pour la même excentricité de charge dans un seul rack posé au sol, car l'excentricité est amplifiée par la hauteur des colonnes empilées.
Considérez un rack chargé de bobines d'acier ou de composants cylindriques qui roulent sur un côté du plateau lors du placement – ce qui n'est pas inhabituel lorsque les plateaux sont légèrement inégaux ou lorsque les produits sont déposés sous un angle. Un décalage de 200 mm d'une charge de 1 000 kg par rapport à l'axe du pont génère un moment de basculement de 200 kg·m au niveau du pont. Dans une configuration à un seul niveau, ce moment est résisté par la connexion du collier à la base et par la géométrie du passage pour chariot élévateur. Dans une pile à trois niveaux, la même excentricité de 200 mm au niveau supérieur crée une force latérale cumulée à la base qui est trois fois plus grande, et la largeur de la base stabilisatrice de la colonne du rack (la distance entre les points d'engagement du collier les plus à l'extérieur) peut ne pas avoir augmenté proportionnellement. Le résultat pratique est que des pratiques de chargement visuellement acceptables et structurellement sûres dans une utilisation à un seul niveau peuvent créer un véritable risque d'instabilité dans un empilement à plusieurs niveaux.
Les installations qui exploitent des rayonnages à piles en acier dans des configurations de haut niveau devraient mettre en œuvre des protocoles de chargement explicites qui abordent la discipline de centrage plutôt que de compter sur les opérateurs pour comprendre intuitivement les implications en matière de stabilité d'un chargement décentré en hauteur. Les éléments pratiques du protocole comprennent des marqueurs de ligne centrale peints ou soudés sur la surface du pont, des marqueurs de surplomb maximal autorisé sur les bords du pont et une limite d'excentricité maximale claire exprimée en millimètres plutôt qu'une instruction générique de « charger de manière centrale » – un terme qui est interprété différemment par différents opérateurs.
Les poches d'entrée pour chariots élévateurs sur le châssis de base d'un rayonnage métallique d'entrepôt constituent le point d'interface entre le système de rayonnages et chaque élément d'équipement de manutention de l'installation. Pourtant, leur conception est souvent traitée comme une réflexion dimensionnelle après coup plutôt que comme un composant d'ingénierie avec ses propres exigences fonctionnelles. La largeur, la profondeur, la géométrie d'entrée et la connexion structurelle entre le tube de poche et le châssis de base ont tous des effets mesurables sur le temps de cycle de manutention, les taux de dommages aux racks et la cohérence de l'engagement des fourches sur une flotte mixte de chariots élévateurs.
La largeur d'entrée du passage de fourche est généralement spécifiée à 160 mm ou 185 mm, ce qui correspond aux deux largeurs de fourche standard les plus couramment utilisées dans les flottes de chariots à contrepoids et à mât rétractable. Une largeur de poche de 160 mm accepte des fourches standard de 150 mm avec un dégagement de 5 mm par côté – adéquat pour une entrée alignée mais n'offrant aucune tolérance pour l'erreur de positionnement latéral de la fourche ou pour la légère variation de largeur entre les paires de fourches de même spécification nominale. L'augmentation de la largeur de la poche à 185 mm ajoute un jeu de 12,5 mm par côté, ce qui réduit considérablement la précision requise pour l'entrée des fourches et réduit de 50 à 70 % la fréquence d'impact des lèvres de la poche due à une entrée mal alignée dans les installations dotées de flottes mixtes de chariots élévateurs. La pénalité structurelle de la poche plus large est négligeable ; l'avantage opérationnel en termes de réduction des dommages aux racks est significatif.
La géométrie du chanfrein d'entrée de poche (l'angle auquel l'entrée de poche est coupée ou formée) affecte la manière dont la pointe de la fourche entre en contact avec la poche lors de l'entrée. Une ouverture de poche carrée sans chanfrein concentre la force d'impact d'une fourche mal alignée sur un seul point au coin du rebord de la poche, provoquant une déformation et une déchirure progressive de la paroi du tube de poche. Un chanfrein de 30 à 45 degrés sur la face extérieure de l'entrée de la poche répartit la force d'impact sur une ligne de contact plus longue et dévie la pointe de la fourche dans la poche plutôt que dans la paroi du tube. Ce détail de fabrication simple prolonge la durée de vie des poches très utilisées dans les environnements très fréquentés par les chariots élévateurs d'un facteur de deux à trois sans augmentation du coût des matériaux : il ne nécessite qu'une opération secondaire de formage ou de découpe à l'entrée de la poche pendant la fabrication.
Nos rayonnages en acier pour entrepôt sont fabriqués sur six lignes de production dédiées dans notre usine de Guangde de 58 000 mètres carrés, où la géométrie des entrées de poche est standardisée avec des profils de chanfrein complets par défaut de production – et non une option de mise à niveau – car la réduction à long terme des taux de dommages sur le terrain due à ce détail justifie largement l'étape de fabrication supplémentaire à grande échelle.
Un parc de rayonnages d'entrepôt en utilisation industrielle active est un actif déprécié qui accumule les dommages dus aux impacts de manipulation, aux événements de surcharge et à l'exposition environnementale au cours de sa durée de vie. Contrairement aux systèmes de rayonnages fixes où les dommages sont visibles à un emplacement défini, les rayonnages empilés se déplacent entre les installations, les clients et les zones de production, répartissant ainsi les événements de dommages sur l'ensemble de la flotte de manière à rendre difficile le suivi de l'état sans une approche de gestion systématique. Les installations exploitant des flottes de plus de 50 racks qui ne disposent pas de protocoles formels de suivi et d'inspection découvrent régulièrement une proportion importante de leur flotte dans un état inférieur aux normes uniquement lorsqu'un incident de manutention ou un audit impose un examen physique.
Un système de gestion de flotte de racks empilables efficace répond à trois exigences opérationnelles distinctes : l'identification individuelle des racks, l'inspection périodique de l'état et les critères de décision de mise hors service. L'identification individuelle nécessite que chaque rack porte un identifiant unique - soit une étiquette métallique estampée, un code marqué au laser sur le châssis de base ou une puce RFID intégrée - qui relie le rack physique à un dossier de maintenance dans un système de suivi. Les étiquettes à code-barres constituent l’option la moins durable dans les environnements de racks industriels ; ils se délaminent sous des nettoyages répétés, un contact avec une fourchette et une exposition aux UV extérieurs dans un délai de 12 à 24 mois. Les identifiants estampés ou marqués au laser sur la structure en acier elle-même sont permanents et doivent être spécifiés en standard sur tout parc de racks destiné à un service pluriannuel.
Les critères d'inspection des rayonnages métalliques d'entrepôt doivent être adaptés aux modes de dommages spécifiques pertinents pour chaque type de rayonnage et environnement d'exploitation, mais un protocole d'inspection de base doit aborder les conditions suivantes à des intervalles définis :
Les critères de retraite devraient être exprimés sous forme de seuils spécifiques mesurables plutôt que de descriptions subjectives de l'état de santé. Une politique de mise à la retraite qui stipule « prendre sa retraite en cas de dommages importants » produit des décisions incohérentes entre les inspecteurs ; celui qui stipule « se retirer lorsque l'arc du poteau dépasse 5 mm par 500 mm, lorsque la douille à collier ne peut pas atteindre un engagement minimum de 40 mm ou lorsqu'une fissure de soudure dépasse 10 mm de longueur » produit des décisions cohérentes et vérifiables qui peuvent être appliquées uniformément sur une grande flotte par du personnel ayant une formation de base.
Notre équipe professionnelle
Est prêt à vous soutenir.


 Fabricants de supports de stockage d’entrepôt